



- Editor:mzadmin
- Publicado el:2026-10-04
- Vistas de página:3004
Control del Proceso de Curado por Vapor para Postes de Hormigón
Introducción
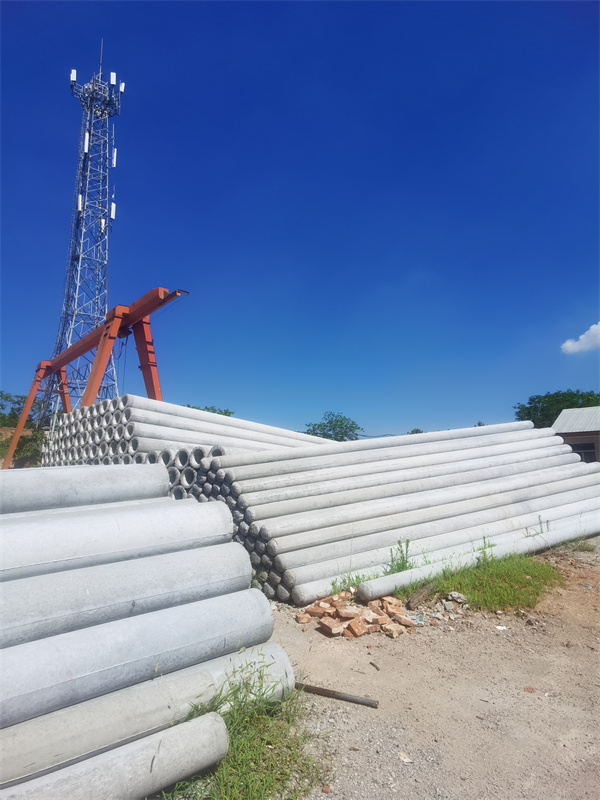
En la construcción moderna de infraestructuras de transmisión de energía eléctrica y comunicaciones, los postes de hormigón se han convertido en componentes importantes para soportar líneas aéreas gracias a sus excelentes propiedades mecánicas, características químicas estables y larga vida útil. En todo el proceso de fabricación de postes de hormigón, el curado por vapor es uno de los procesos fundamentales que determina la calidad final del producto. El nivel de control del proceso de curado por vapor afecta directamente el desarrollo de la resistencia, el rendimiento de durabilidad y la calidad de apariencia de los postes de hormigón. Este artículo explica sistemáticamente los principios, los parámetros clave de control y los puntos de gestión de calidad del curado por vapor para postes de hormigón, proporcionando una referencia técnica para el desarrollo de la industria.
I. Principios Básicos del Curado por Vapor
Los postes de hormigón generalmente se fabrican utilizando tecnología de moldeo centrífugo, y el hormigón moldeado contiene una gran cantidad de agua libre. La esencia del curado por vapor es acelerar la reacción de hidratación del cemento mediante el suministro artificial de condiciones adecuadas de temperatura y humedad, permitiendo que el hormigón obtenga suficiente resistencia para el desmoldeo y resistencia de diseño en poco tiempo.
En condiciones de curado estándar, el hormigón de cemento Portland ordinario requiere 28 días para alcanzar la resistencia de diseño. Mediante el curado por vapor, este proceso puede acortarse a varios días o incluso decenas de horas. El principio radica en que: la temperatura elevada acelera la velocidad de hidratación de los componentes minerales del cemento, promoviendo la generación rápida y la disposición densa de los productos de hidratación—el gel de silicato de calcio hidratado, construyendo así un esqueleto de resistencia sólido a nivel microscópico.
II. Etapas Clave y Parámetros de Control del Curado por Vapor
Un sistema completo de curado por vapor generalmente incluye cuatro etapas: período de reposo previo, período de calentamiento, período de temperatura constante y período de enfriamiento. Cada etapa tiene requisitos estrictos de parámetros, y cualquier eslabón fuera de control puede provocar defectos en la calidad del producto.
1. Período de Reposo Previo
El período de reposo previo se refiere a la etapa de colocación desde el moldeo del hormigón hasta el inicio de la introducción de vapor. Esta etapa parece simple pero es realmente crucial. Su propósito es permitir que el cemento experimente una hidratación inicial, otorgando al hormigón una cierta resistencia estructural inicial para resistir las tensiones internas causadas por la expansión y contracción térmica durante el calentamiento posterior.
El tiempo de reposo previo generalmente se controla entre 1,5 y 3 horas, con la temperatura ambiente mantenida entre 15°C y 30°C. Si el tiempo de reposo previo es insuficiente, el hormigón no ha formado suficiente resistencia inicial, y las microfisuras se generan fácilmente durante el calentamiento; si el tiempo de reposo previo es demasiado largo, se afecta la eficiencia de producción, y la pérdida de agua superficial puede causar fisuras por contracción.
2. Período de Calentamiento
El período de calentamiento es la etapa que requiere el control más preciso en el proceso de curado por vapor. Después de introducir el vapor en la cámara de curado, la temperatura aumenta gradualmente, el agua dentro del hormigón comienza a evaporarse y la hidratación del cemento se acelera.
La velocidad de calentamiento es el parámetro central de esta etapa. Generalmente, la velocidad de calentamiento debe controlarse entre 15°C y 20°C por hora, sin exceder 25°C/h. Un calentamiento demasiado rápido causa una diferencia de temperatura excesiva dentro y fuera del hormigón, generando tensiones térmicas y provocando fisuras. Para los postes tubulares de pared delgada, debido a su relación relativamente grande entre superficie y volumen, la transferencia de calor es relativamente uniforme, pero aún se requiere un control cuidadoso.
Además, se debe prestar atención a la distribución uniforme del vapor durante el período de calentamiento para evitar el sobrecalentamiento local o las zonas muertas de temperatura. Se debe establecer una disposición razonable de las tuberías de vapor en la cámara de curado para garantizar que la desviación de temperatura en todas las partes no exceda los 5°C.
3. Período de Temperatura Constante
El período de temperatura constante es la etapa de mayor duración en el curado por vapor y la que más contribuye al crecimiento de la resistencia. Durante esta etapa, la temperatura de curado se mantiene en el valor establecido, la hidratación del cemento continúa y la resistencia del hormigón crece rápidamente.
La temperatura constante generalmente se establece entre 60°C y 80°C. Si la temperatura es demasiado baja, el desarrollo de la resistencia es lento y no puede alcanzar la resistencia de desmoldeo esperada; si la temperatura es demasiado alta (superando los 85°C), la morfología de los productos de hidratación puede cambiar, generando tobermorita de baja resistencia, e incluso causando la formación diferida de etringita, lo que afecta negativamente la durabilidad a largo plazo.
La duración de la temperatura constante es generalmente de 4 a 8 horas, dependiendo del tipo de cemento, el diseño de la mezcla y la resistencia de desmoldeo objetivo. Para los postes de hormigón pretensado, dado que se requiere el tensado del pretensado inmediatamente después del desmoldeo, el requisito de resistencia al desmoldeo es mayor, y el tiempo de temperatura constante puede extenderse adecuadamente.
4. Período de Enfriamiento
El período de enfriamiento es la etapa final del curado por vapor. La velocidad de enfriamiento también requiere un control estricto, generalmente sin exceder los 20°C por hora. Un enfriamiento demasiado rápido hace que la superficie del hormigón se contraiga rápidamente mientras la temperatura interna sigue siendo alta, formando un gran gradiente de temperatura y causando fisuras superficiales.
El desmoldeo solo puede realizarse cuando la temperatura del hormigón desciende a una diferencia no mayor de 20°C con respecto a la temperatura ambiente. Después del desmoldeo, los postes de hormigón deben colocarse en un ambiente adecuado para continuar el curado natural y completar el crecimiento posterior de la resistencia.
III. Problemas Comunes y Contramedidas en el Curado por Vapor
En la producción real, un control inadecuado del proceso de curado por vapor puede causar diversos problemas de calidad. A continuación se enumeran varias situaciones típicas:
Fisuras Superficiales: Generalmente causadas por un calentamiento o enfriamiento demasiado rápido. La contramedida es implementar estrictamente los requisitos de velocidad de calentamiento y enfriamiento, y extender el tiempo de reposo previo si es necesario.
Resistencia Insuficiente: Puede deberse a una temperatura constante baja, tiempo de temperatura constante insuficiente o suministro de vapor inestable. Se debe fortalecer el monitoreo de temperatura de la cámara de curado para garantizar que los parámetros térmicos cumplan con los estándares.
Color de Apariencia No Uniforme: Generalmente relacionado con una distribución desigual del vapor o diferencias de humedad en la cámara de curado. Optimizar la disposición de las tuberías de vapor y mantener la humedad saturada en la cámara puede mejorar efectivamente esto.
Formación Diferida de Etringita: Este es un problema de durabilidad a largo plazo estrechamente relacionado con una temperatura constante excesivamente alta. Controlar la temperatura constante para que no exceda los 80°C es la medida clave para prevenir este problema.
IV. Gestión de Calidad del Curado por Vapor
Para lograr un control estable del curado por vapor, se debe establecer un sistema integral de gestión de calidad desde tres dimensiones: equipos, sistemas y personal.
En términos de equipos, la cámara de curado debe estar equipada con un sistema de control de temperatura automático capaz de monitorear y registrar en tiempo real las curvas de cambio de temperatura. Las válvulas de vapor deben tener capacidad de ajuste preciso para garantizar velocidades de calentamiento estables y controlables. Al mismo tiempo, los sensores de temperatura deben calibrarse periódicamente para garantizar la precisión de los datos.
En términos de sistemas, se deben formular sistemas de curado por vapor correspondientes para postes de hormigón de diferentes especificaciones y grados de resistencia, y se deben formar instrucciones de trabajo estandarizadas. Se deben mantener registros completos de curado por vapor para cada lote de productos para la trazabilidad de calidad.
En términos de personal, los operadores deben recibir capacitación profesional, estar familiarizados con los principios del curado por vapor y los procedimientos de operación, y ser capaces de identificar situaciones anormales y manejarlas oportunamente. Se deben llevar a cabo intercambios técnicos regulares y resúmenes de experiencia para optimizar continuamente los parámetros del proceso.
