



- Editor:mzadmin
- Publicado el:2026-09-30
- Vistas de página:8441
Cómo se fabrican los postes de concreto para líneas eléctricas
Cada día, al pasar por una esquina, quizá rara vez te fijes en ese poste gris de concreto para líneas eléctricas. Permanece en silencio, sostiene los cables, resiste el viento y el sol, y se mantiene firme durante décadas. Parece simple, pero detrás hay un proceso de fabricación de precisión. Desde cemento de alto grado hasta acero de refuerzo de alta resistencia, desde el moldeo por centrifugación a cientos de revoluciones por minuto hasta el curado al vapor con temperatura controlada con precisión, el nacimiento de un poste de concreto para líneas eléctricas es, en esencia, un experimento de ingeniería sobre densidad, resistencia y durabilidad.
Materias primas: no sirve cualquier cemento. Los postes de concreto para líneas eléctricas exigen materias primas más estrictas que los componentes de construcción ordinarios. En el caso de los postes pretensados, el cemento suele ser cemento Portland o cemento Portland ordinario con una clase de resistencia no inferior a 42,5, y la clase de resistencia de diseño del concreto generalmente no es inferior a C50. La arena es arena media-gruesa con un módulo de finura de 2,6 a 3,0, y el contenido de lodo se controla por debajo del 1 %. La grava triturada tiene una granulometría continua de 5 a 20 mm y un valor de trituración inferior al 12 %. En cuanto al acero de refuerzo, las barras longitudinales principales suelen ser alambre de alta resistencia con nervios helicoidales, mientras que la armadura helicoidal circunferencial utiliza alambre trefilado en frío, con diámetros que van de 3 mm a 6 mm según la especificación. Las propiedades mecánicas de estos materiales deben cumplir con normas internacionales como ASTM C1089 para postes de concreto pretensado moldeados por centrifugación.
Primer paso: fabricación de la jaula de armadura
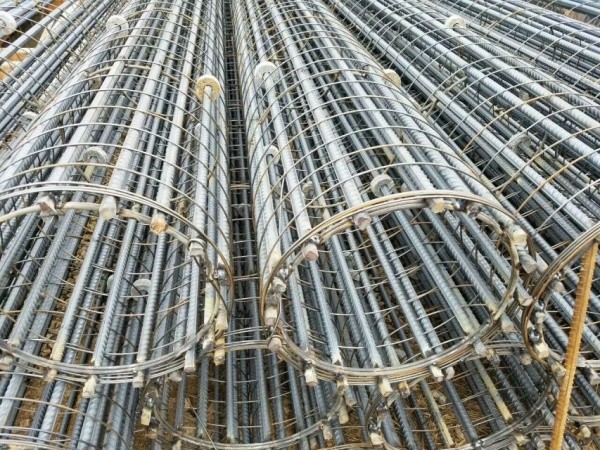
La fabricación comienza con la jaula de armadura. Los trabajadores cortan las barras longitudinales principales según los planos, y el error relativo de la longitud de corte se controla dentro de 1,5/10.000. Las barras principales y la armadura helicoidal circunferencial se sueldan mediante una máquina de soldadura por rodillos para formar una jaula de armadura cilíndrica. La calidad de la soldadura determina directamente la capacidad de resistencia a la flexión del poste, y la resistencia de las uniones no debe ser inferior a la resistencia del propio acero. También se sueldan aros de acero en ambos extremos de la jaula, y en los extremos se enrollan firmemente dos vueltas de armadura helicoidal para reforzar la capacidad de carga local a compresión.
Segundo paso: tensado del pretensado
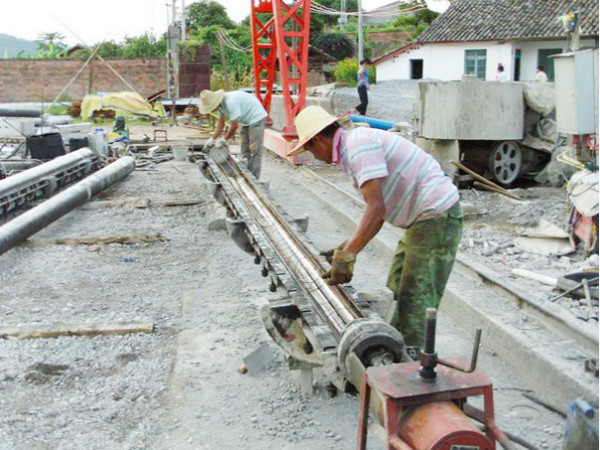
Después de colocar la jaula de armadura en el molde de acero, el proceso clave es el tensado del pretensado. La máquina de tensado aplica fuerza de tracción a las barras principales, estira el acero hasta el valor de tensión preestablecido y luego lo bloquea. Este proceso inyecta tensión de compresión previa en el poste. Cuando más adelante el poste soporte cargas de viento y la tracción de los conductores, la tensión de compresión previamente almacenada dentro del concreto puede compensar parte de la tensión de tracción, mejorando así la resistencia al agrietamiento y garantizando que no aparezcan fisuras perjudiciales durante la operación de la línea. Durante el tensado, la carga debe aplicarse de manera uniforme y el valor de alargamiento debe medirse repetidamente; ante cualquier anomalía, debe detenerse de inmediato. El valor de tensado suele estar entre 1.000 y 1.900 kN, según la clase de carga de diseño del poste.
Tercer paso: colado del concreto y cierre del molde
Una vez colocada la jaula de armadura en el molde y aplicado el pretensado, la mezcla de concreto preparada se vierte dentro del molde. La fabricación de postes utiliza concreto de bajo asentamiento, con baja fluidez y menor contenido de agua, para poder obtener una estructura de alta densidad durante el posterior proceso de centrifugación. Una vez terminado el colado, el molde se cierra y se ajusta, formando una cavidad cilíndrica hermética.
Cuarto paso: moldeo por centrifugación
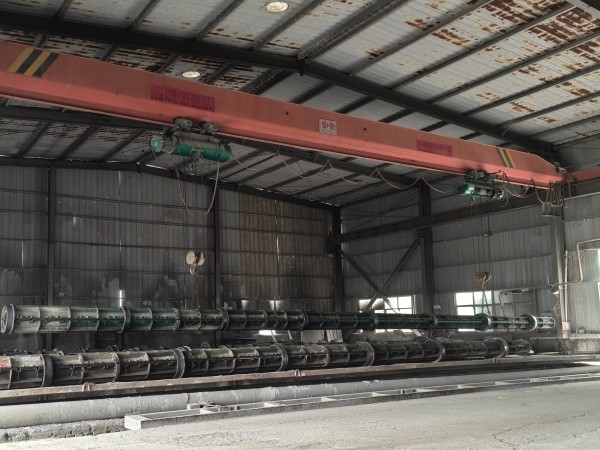
Esta es la etapa más reconocible de todo el proceso de fabricación. El molde lleno de concreto se iza hasta la máquina centrífuga, que hace girar el molde a alta velocidad alrededor de su propio eje longitudinal. El proceso de centrifugación se realiza por etapas. Un esquema típico de velocidades es: primero girar a baja velocidad, alrededor de 100 revoluciones por minuto, durante 2 minutos, para que el concreto se distribuya uniformemente de forma inicial; luego aumentar a alrededor de 300 revoluciones por minuto durante 2,5 minutos; finalmente subir a 400 revoluciones por minuto y mantener el giro durante unos 9 minutos. También hay procesos que utilizan una velocidad final más alta, por ejemplo, 600 revoluciones por minuto durante unos 10 minutos. Bajo la fuerza centrífuga generada por la rotación a alta velocidad, el concreto se comprime firmemente contra la pared interior del molde, el agua sobrante se expulsa y queda una sección anular hueca de alta densidad. La densidad del concreto moldeado por centrifugación es significativamente mayor que la del concreto vibrado ordinario; su resistencia a la compresión puede aumentar más del 30 %, su permeabilidad es extremadamente baja y puede ofrecer una excelente protección contra la corrosión al acero de refuerzo interior. Al mismo tiempo, la estructura hueca reduce en gran medida el peso propio del poste sin sacrificar de forma significativa la resistencia a la flexión.
Quinto paso: curado al vapor
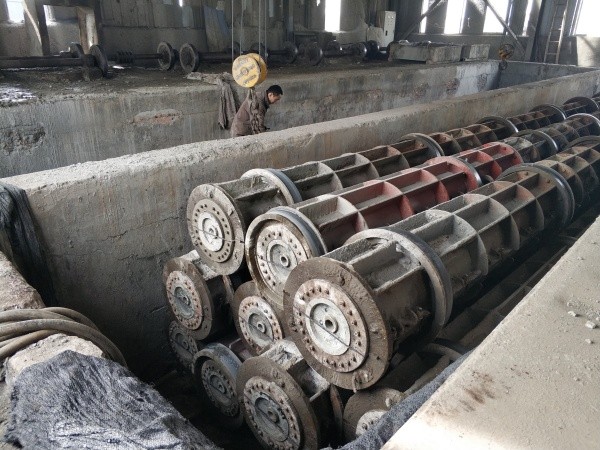
Una vez completado el moldeo por centrifugación, el molde junto con el concreto entra en la etapa de curado al vapor. El objetivo del curado es que el concreto alcance rápidamente su resistencia de diseño bajo condiciones controladas de temperatura y humedad. El proceso de curado se divide en cuatro etapas: reposo, elevación de temperatura, temperatura constante y enfriamiento. En la etapa de reposo, el concreto se deja a temperatura ambiente durante 2 a 3 horas para estabilizar el fraguado inicial. La velocidad de elevación de temperatura suele controlarse dentro de 15 grados Celsius por hora, para evitar fisuras provocadas por cambios bruscos de temperatura. En la etapa de temperatura constante, esta se controla generalmente entre 55 y 80 grados Celsius y se mantiene durante 4 a 6 horas, para que el concreto complete su reacción de hidratación y alcance la resistencia necesaria para el desmoldado. La etapa de enfriamiento también debe realizarse lentamente, asegurando que la diferencia de temperatura entre la cámara de curado y el exterior no supere los 15 grados Celsius antes de abrir el molde. Una vez terminado el curado, la resistencia del concreto debe alcanzar más del 70 % de la resistencia de diseño para poder desmoldar; después del desmoldado, debe continuarse el curado natural hasta que la edad de 28 días alcance toda la resistencia de diseño.
Sexto paso: desmoldado e inspección
Después del desmoldado, cada poste debe pasar por una estricta inspección de calidad superficial y ensayos de propiedades mecánicas. La inspección superficial se centra en defectos como fisuras superficiales, fuga de lechada, armadura expuesta, coqueras, etc. Entre ellos, los defectos clase A, que incluyen fisuras superficiales, fuga de lechada y armadura expuesta, no deben aparecer en absoluto. El espesor del recubrimiento de concreto sobre la armadura no debe ser inferior a 15 mm, con una tolerancia de más menos 5 mm; esta es la línea de defensa clave para garantizar que la armadura no se corroa a largo plazo. Los ensayos de propiedades mecánicas verifican la capacidad portante del poste mediante ensayos de flexión y torsión a escala real. ASTM C1089 establece claramente que la aceptación de postes de concreto pretensado moldeados por centrifugación debe basarse en los resultados de ensayos de flexión y torsión a escala real.
Séptimo paso: salida de fábrica
Tras superar todas las inspecciones, el poste se marca con sus especificaciones, fecha de producción y número de lote, y se apila a la espera de su envío. Desde la entrada de las materias primas hasta la salida del producto terminado, el ciclo de fabricación de un poste de concreto para líneas eléctricas suele ser de varios días a una semana aproximadamente, mientras que su vida útil puede superar fácilmente medio siglo.
La próxima vez que pases junto a ese poste gris de concreto, tómate un momento para mirarlo de nuevo. Los siete procesos por los que ha pasado, cada uno de ellos, tienen como objetivo que permanezca firme en su lugar durante las próximas décadas.
