



- Editor:mzadmin
- Publicado el:2026-09-09
- Vistas de página:7606
Métodos para mejorar la calidad de soldadura de postes de electricidad de hormigón
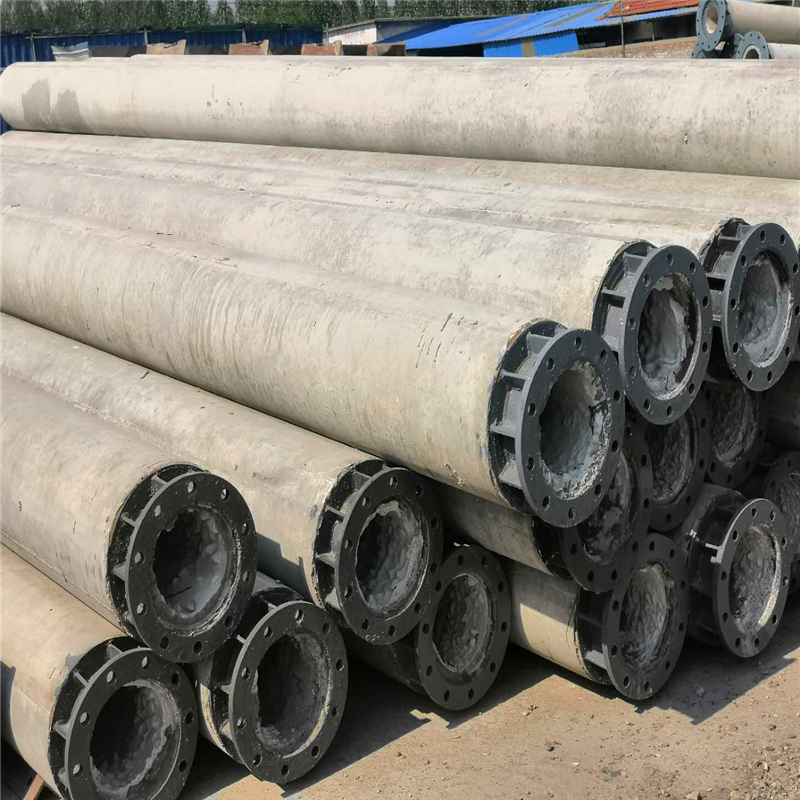
La calidad de la soldadura es un factor clave para la operación segura de los postes de electricidad de hormigón en las líneas de transmisión eléctrica. Debido a las limitaciones de producción y transporte, actualmente en los proyectos de transmisión y transformación de energía se utilizan ampliamente postes de hormigón segmentados, y el rendimiento de las uniones soldadas en campo determina directamente la capacidad de carga y la vida útil de todo el poste. Sin embargo, dado el complejo entorno de trabajo al aire libre, para mejorar fundamentalmente la calidad de la soldadura es necesario establecer un sistema de control estricto en tres dimensiones: preparación previa a la soldadura, ejecución del proceso e inspección posterior a la soldadura.
La preparación previa a la soldadura determina en gran medida el éxito o fracaso de la soldadura. Antes del empalme, se debe utilizar una amoladora angular para eliminar completamente el óxido, la grasa y las capas de óxido en ambos lados de la junta de soldadura del anillo de acero. Estas impurezas se descomponen a altas temperaturas generando gases, lo que provoca porosidad e inclusiones de escoria en el cordón de soldadura, convirtiéndose en fuentes de concentración de tensiones e iniciación de grietas. La alineación de los segmentos del poste es el procedimiento central para evitar la flexión del poste después de la soldadura. Se debe utilizar un teodolito para ajustar la coaxialidad de los dos segmentos del poste, controlando estrictamente el desalineamiento del anillo de acero dentro de 2 mm, y manteniendo la separación de la junta entre 2 y 5 mm. Esto asegura la penetración del arco para una fusión completa, al tiempo que evita que una separación excesiva cause cordones sobresalientes o quemaduras. Después de la alineación, se realizan soldaduras por puntos uniformemente distribuidas alrededor de la circunferencia para la fijación, y el electrodo utilizado debe ser el mismo que el de la soldadura formal.
El proceso de soldadura determina directamente la calidad interna y el aspecto externo del cordón. Cuando el espesor del anillo de acero supera los 6 mm, se debe preparar un chaflán en V y emplear soldadura multicapa y multipase, controlando el espesor de cada capa en aproximadamente 3 mm. Después de completar cada capa, se debe eliminar completamente la escoria antes de soldar la siguiente, para evitar inclusiones de escoria entre capas. Durante la soldadura, se debe utilizar el método de soldadura cruzada simétrica, donde dos soldadores inician el arco simultáneamente en lados opuestos del poste, realizando soldadura por saltos en segmentos. La longitud de cada segmento de soldadura se controla entre 100 y 150 mm para distribuir la entrada de calor, reducir las tensiones residuales y evitar que el poste se doble debido al sobrecalentamiento unilateral. Las uniones de cada capa deben desplazarse con respecto a la capa adyacente en más de 50 mm, y el cráter debe rellenarse al cerrar el arco para prevenir grietas de cráter. El control de la deformación por soldadura es la clave técnica para garantizar la rectitud del poste. Las altas temperaturas causan la expansión térmica del anillo de acero, y al enfriarse se generan tensiones de contracción que pueden provocar la flexión del poste o incluso el desprendimiento de los extremos de hormigón. Además de utilizar soldadura simétrica segmentada, también se puede aplicar predeformación o ajustes dinámicos para mantener el eje del poste siempre dentro de los límites permitidos. La norma nacional establece que la curvatura de todo el poste después de la soldadura no debe exceder el 2/1000 de su longitud total. Si se supera este límite, la soldadura debe cortarse y volverse a soldar; no se permite la corrección forzada, ya que un poste curvado genera momentos flectores adicionales durante la operación, lo que representa una grave amenaza para la seguridad.
La inspección posterior a la soldadura es la última línea de defensa del control de calidad. Un cordón de soldadura calificado debe presentar un patrón uniforme y fino de escamas de pescado, con superficie lisa, libre de grietas, falta de penetración, mordeduras y porosidad. La altura de refuerzo debe controlarse entre 2 y 3 mm. Después de la soldadura, se deben limpiar las salpicaduras, aplicar pintura anticorrosiva y estampar la marca del soldador para su trazabilidad. Para líneas críticas, se deben realizar inspecciones por muestreo con ultrasonidos en una proporción determinada para asegurar la ausencia de defectos internos.
