



- Editor:mzadmin
- Publicado el:2026-08-28
- Vistas de página:8934
Puntos Clave para el Control del Espesor de Pared en el Moldeo por Centrifugado de Postes de Hormigón
En el proceso de producción de postes de hormigón, la uniformidad del espesor de pared es un indicador de calidad crucial. Afecta directamente la capacidad de carga y la vida útil del poste, así como el consumo de materias primas y el control de costos de producción. Como tecnología principal en la fabricación de postes de hormigón, el moldeo por centrifugado involucra el control del espesor de pared en múltiples aspectos, incluyendo el diseño de moldes, los regímenes de centrifugado y las propiedades de los materiales. Este artículo revisa sistemáticamente los puntos técnicos clave para el control del espesor de pared en el moldeo por centrifugado.
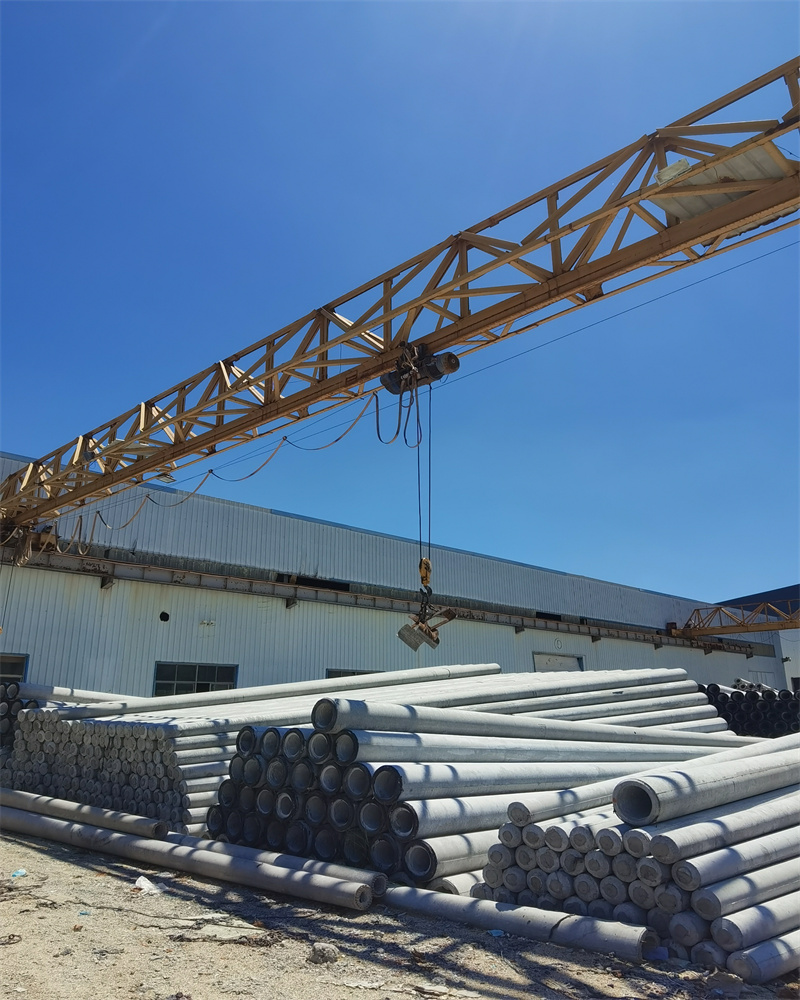
1. Diseño del Molde: La Primera Línea de Defensa
Los procesos tradicionales de centrifugado utilizan un solo molde externo, dejando la superficie interior del hormigón en estado libre durante la centrifugación. El exceso de pasta se expulsa por ambos extremos del molde, mientras que la pasta restante fluye a lo largo de la pared interior, causando fácilmente un espesor desigual—una deficiencia inherente del proceso tradicional.
Para solucionar esto, los moldes de alta precisión adoptan una estructura de "doble molde" que combina un molde externo y uno interno. El molde externo cónico, el molde interno cónico coaxial, el anillo de tensionado pretensado del extremo grande y la placa de cierre del extremo pequeño forman juntos una cavidad anular cerrada. Este diseño de cavidad cerrada elimina fundamentalmente el problema del flujo libre en la pared interior, permitiendo que el mortero de cemento se conforme bajo la restricción del molde, resultando en superficies interiores y exteriores lisas y una uniformidad del espesor de pared significativamente mejorada. La calibración de la coaxialidad durante el montaje del molde es particularmente crítica—cualquier desviación axial entre los moldes interno y externo se manifestará directamente como variación circunferencial del espesor de pared en el producto terminado.
2. Régimen de Centrifugado: Ajuste Preciso de Velocidad y Tiempo
El moldeo por centrifugado no es simplemente un proceso de "girar y listo". Un régimen de centrifugado científicamente adecuado es clave para garantizar una distribución uniforme del hormigón a lo largo de la pared del molde y una compactación adecuada. Según la experiencia práctica del proceso, la centrifugación generalmente se desarrolla en tres etapas:
Etapa de baja velocidad (aproximadamente 2.5 minutos): Velocidad de la centrífuga a aproximadamente 210 r/min, velocidad del molde de acero a aproximadamente 85 r/min, para la distribución inicial del hormigón;
Etapa de aceleración (aproximadamente 4.5 minutos): Aumentos graduales de velocidad cada minuto, con la velocidad del molde de acero sin superar las 300 r/min;
Etapa de alta velocidad (aproximadamente 10 minutos): Velocidad del molde de acero alcanzando aproximadamente 450 r/min para una compactación completa bajo alta fuerza centrífuga.
El tiempo total de centrifugación no debe ser inferior a 17 minutos. Una velocidad insuficiente provoca una compactación inadecuada del hormigón, mientras que una velocidad excesiva puede causar segregación de los agregados. En los últimos años, algunos fabricantes han introducido dispositivos de centrifugado energéticamente eficientes con mecanismos vibratorios de extrusión por bolsas de aire, que utilizan microvibraciones de alta frecuencia para ayudar a expulsar burbujas de aire y huecos internos, mejorando aún más la compactación y la uniformidad del espesor de pared.
3. Desafíos Especiales de las Estructuras Cónicas
Los postes de hormigón son predominantemente de forma cónica, con diferencias significativas de diámetro entre los extremos grande y pequeño. Durante la centrifugación horizontal, las fuerzas centrífugas en los dos extremos difieren, lo que hace que el mortero de cemento fluya continuamente desde el extremo pequeño hacia el extremo grande—un desafío clave en el control del espesor de pared de los postes cónicos. La adopción de una cavidad anular cerrada mitiga eficazmente este problema, ya que la pasta queda confinada dentro de una cavidad fija, eliminando las desviaciones del espesor de pared causadas por el flujo.
Además, la estabilidad de los equipos de centrifugado es igualmente importante. Si el molde experimenta vibraciones verticales durante la operación, se produce un "fenómeno de excentricidad" que afecta directamente la uniformidad del espesor de pared. Por lo tanto, la calibración de precisión de los rodillos de soporte y los rodillos de posicionamiento durante el mantenimiento rutinario del equipo es esencial.
4. Diseño de la Mezcla de Hormigón y Coordinación del Curado
El control del espesor de pared no se limita a la etapa de moldeo—también depende de la fluidez y estabilidad del hormigón. Parámetros como la relación agua-cemento y el asentamiento deben diseñarse específicamente según las características del proceso de centrifugado—una fluidez excesivamente baja dificulta la distribución, mientras que una fluidez excesivamente alta provoca segregación de la pasta durante la centrifugación. El régimen de curado con vapor (temperatura, duración, velocidades de calentamiento y enfriamiento) también afecta la morfología final y la estabilidad dimensional del hormigón, y un curado inadecuado puede provocar agrietamiento térmico o deformación.
Estamos ubicados en Qufu, Shandong, y somos una empresa nacional de alta tecnología que integra I+D, diseño, producción y suministro global de productos de hormigón para aplicaciones eléctricas a gran escala. Estamos comprometidos con resolver los complejos desafíos de coordinación en los sistemas de soporte de torres para proyectos eléctricos y de comunicaciones en todo el mundo, creando una plataforma de adquisiciones "integral y llave en mano" que abarca desde postes estándar nacionales hasta componentes especializados. Nuestros productos se exportan al por mayor a Indonesia, Senegal, Burundi y otros países a lo largo de la Iniciativa de la Franja y la Ruta, con presencia comercial en el Sudeste Asiático, África, Medio Oriente y América del Sur. Con una sólida capacidad de producción y una calidad estable por lotes, nos hemos ganado la confianza de múltiples empresas eléctricas estatales a través de compras repetidas a largo plazo. Seguimos contribuyendo con la fuerza de "Hecho en China" al desarrollo de la infraestructura global.
