



- Editor:admin
- Publicado el:2026-08-28
- Vistas de página:3563
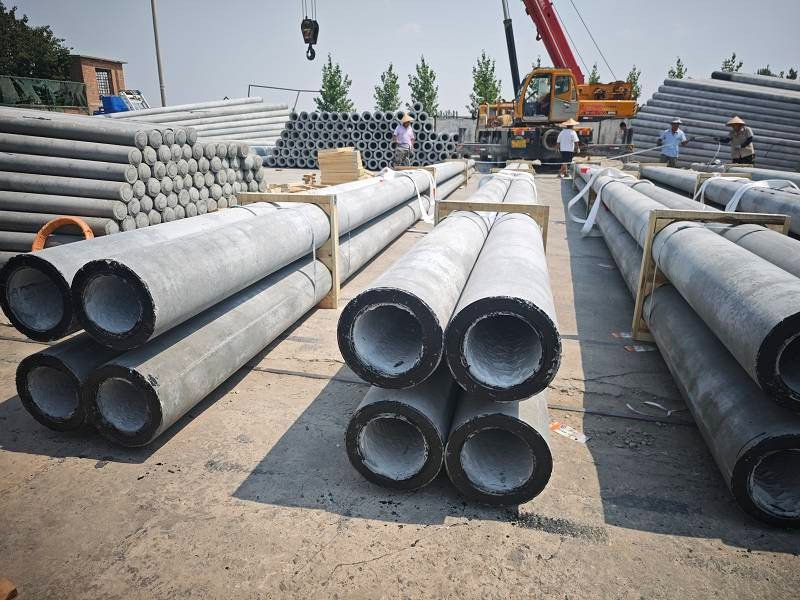
Entre los vastos campos y las bulliciosas ciudades, se alza una figura erguida que sostiene silenciosamente las arterias de la civilización moderna: el poste de hormigón de 10 metros. Como infraestructura común en las redes de transmisión eléctrica y comunicaciones, esta columna de hormigón de apariencia sencilla encierra una rigurosa ingeniería mecánica y una precisa ciencia de los materiales. Hoy, entremos en el taller de fábrica y recorramos el proceso completo de producción de un poste de hormigón de 10 metros, desde la materia prima hasta el producto terminado.
Paso 1: Fabricación de la Jaula de Refuerzo de Acero
Ninguna estructura de hormigón puede construirse sin una sólida jaula de refuerzo de acero. Para un poste de 10 metros, la jaula interna está compuesta por barras principales longitudinales y estribos en espiral. El número y la especificación de las barras principales no son valores fijos; se determinan mediante cálculos estructurales basados en la clase de carga, las condiciones de servicio y las normas nacionales aplicables (por ejemplo, GB/T 4623) indicadas en los planos de diseño. Como materiales de refuerzo principal se utilizan comúnmente alambres de acero pretensado o barras corrugadas laminadas en caliente que cumplen con las normas nacionales vigentes.
Las barras de acero se cortan con precisión mediante una máquina enderezadora y cortadora, con tolerancias de longitud controladas dentro de los límites permitidos. A continuación, las barras principales y los estribos espirales se unen mediante atado o soldadura por puntos de resistencia. En ambos extremos de la jaula se instalan placas terminales (placas de anclaje) para proporcionar puntos de fijación en el proceso posterior de tesado del pretensado. Durante toda la fabricación de la jaula, las dimensiones geométricas deben controlarse estrictamente para garantizar una separación uniforme de las barras principales y una distancia constante entre los estribos.
Paso 2: Preparación del Molde y Amasado del Hormigón
La jaula de refuerzo terminada se eleva hasta la estación de centrifugado y se coloca en un molde compuesto por dos mitades de acero de precisión. Antes del cierre del molde, la superficie interior se recubre uniformemente con un desmoldante para asegurar un desmoldeo suave y una superficie limpia del poste.
Simultáneamente, el hormigón se prepara en la planta de amasado según una dosificación verificada mediante ensayos. La resistencia del hormigón se determina según los requisitos de diseño (comúnmente C50 o superior). Se utiliza cemento Portland o cemento Portland ordinario, con piedra triturada de granulometría continua como árido grueso y arena media bien graduada como árido fino. Al agua de amasado se añaden aditivos como reductores de agua según sea necesario para mejorar la trabajabilidad. Todos los materiales deben pasar la inspección de recepción antes de su uso. El tiempo de amasado debe garantizar una consistencia uniforme, y la consistencia medida por el cono de Abrams a la salida debe controlarse dentro del intervalo especificado por el proceso.
Paso 3: Conformado por Centrifugación – El Proceso Clave
Esta es la etapa técnicamente más exigente en la fabricación de postes de hormigón. El molde que contiene la jaula de refuerzo se monta en la máquina centrífuga, se fija después del apriete y se hace girar por etapas según un programa de centrifugación preestablecido.
El proceso de centrifugación generalmente comprende tres fases: baja velocidad, velocidad media y alta velocidad. Durante la fase de alta velocidad, el molde gira a la velocidad de diseño, y la mezcla de hormigón se extiende uniformemente y se compacta a lo largo de la pared interior bajo la fuerza centrífuga, formando una sección transversal anular hueca. Este proceso produce una capa de hormigón densa y uniforme, al tiempo que expulsa el exceso de agua de amasado, aumentando eficazmente la densidad y resistencia del hormigón. Para postes cónicos (diámetro de punta menor, diámetro de base mayor), el proceso de centrifugación asegura una variación gradual del espesor de la pared a lo largo del poste, acorde con los requisitos de carga estructural. Tras el conformado por centrifugación, el poste adquiere su forma preliminar.
Paso 4: Curado con Vapor
El poste conformado por centrifugación debe trasladarse inmediatamente a un pozo de curado con vapor para un curado húmedo-térmico que acelere la reacción de hidratación del cemento, permitiendo que el hormigón alcance la resistencia de desmoldeo en un tiempo relativamente corto.
El curado con vapor se realiza estrictamente según un régimen de aumento de temperatura preestablecido, que generalmente consta de cuatro etapas: precurado (reposo estático), calentamiento, mantenimiento a temperatura constante y enfriamiento. La temperatura durante la etapa de mantenimiento debe mantenerse dentro de un rango adecuado según los requisitos técnicos del producto, con un tiempo de mantenimiento suficiente. Durante todo el proceso de curado, se controla continuamente la temperatura para garantizar que la velocidad de variación térmica en cada etapa cumpla con las especificaciones del proceso. Finalizado el curado, el poste se enfría en el pozo hasta que la diferencia de temperatura con el ambiente cumpla los requisitos para poder ser extraído.
Paso 5: De tesado y Desmoldeo
Para los postes pretensados, el tesado se realiza después de la extracción del pozo de curado. Tras confirmar que la resistencia de las probetas de hormigón alcanza la resistencia de tesado requerida por el diseño, se libera la tensión en los tendones de pretensado mediante un método de liberación total o simétrica. El pretensado se transmite al hormigón a través de las placas terminales, imprimiendo al poste una tensión de compresión previa que mejora significativamente su resistencia a la fisuración y su capacidad portante.
Tras la liberación, se abren las dos mitades del molde y se extrae el poste. En esta fase, el poste ya presenta su forma definitiva, con una superficie lisa y limpia, libre de defectos evidentes como nidos de grava o picaduras. A continuación, entra en una fase de curado natural o en agua para que la resistencia del hormigón continúe aumentando hasta el valor estándar de diseño.
Paso 6: Inspección de Calidad y Marcado
Cada poste terminado debe superar los procedimientos de inspección de calidad establecidos antes de ser autorizado para su envío. Los puntos de inspección incluyen:
Control de calidad superficial y desviaciones dimensionales: medición de la longitud del poste, diámetro de punta, diámetro de base, espesor de pared y grado de curvatura para confirmar el cumplimiento de las normas de producto pertinentes (por ejemplo, GB/T 4623).
Ensayo de prestaciones mecánicas: se seleccionan postes por lotes para ensayos de resistencia a la fisuración y capacidad portante, utilizando un método de ensayo horizontal con aplicación gradual de carga para medir índices clave como el momento de fisuración y el momento último de carga, confirmando el cumplimiento de los requisitos de la clase de diseño.
Evaluación de la resistencia del hormigón: basada en la resistencia de probetas curadas en las mismas condiciones.
Tras superar la inspección, la superficie del poste se rocía o se le fija una identificación según lo especificado, que incluye el nombre del fabricante, el modelo del producto, la fecha de producción y los códigos normativos aplicables para su trazabilidad.
Desde el procesamiento del acero, el amasado del hormigón, el conformado por centrifugación, el curado y la inspección, el nacimiento de un poste de hormigón de 10 metros aúna los logros de la ciencia de los materiales, la tecnología mecánica y la gestión de calidad. Cada poste entregado corresponde a aplicaciones técnicas específicas: construcción de redes de distribución rurales, alumbrado público urbano, soporte de líneas de comunicaciones, entre otros. Confiamos consistentemente en procesos estandarizados y una calidad fiable para proporcionar productos cualificados al desarrollo de infraestructuras eléctricas y de comunicaciones.
