



- Penerbit:mzadmin
- Dipublikasikan pada:2026-09-30
- Jumlah tampilan halaman:8658
Bagaimana Tiang Listrik Beton Dibuat
Setiap hari saat melewati sudut jalan, Anda mungkin jarang memperhatikan tiang listrik beton abu-abu itu. Ia berdiri diam, menopang kabel listrik, menahan angin dan panas matahari, dan tetap bertahan selama puluhan tahun. Tampaknya sederhana, tetapi di baliknya ada proses produksi yang presisi. Dari semen bermutu tinggi hingga baja tulangan berkekuatan tinggi, dari pembentukan sentrifugal dengan ratusan putaran per menit hingga perawatan uap dengan suhu yang dikendalikan secara tepat, kelahiran sebuah tiang listrik beton pada dasarnya adalah eksperimen teknik tentang kepadatan, kekuatan, dan ketahanan.
Bahan baku: bukan sembarang semen yang bisa digunakan. Tiang listrik beton memiliki persyaratan bahan baku yang lebih tinggi daripada komponen bangunan biasa. Sebagai contoh, untuk tiang prategang, semen yang dipilih biasanya semen Portland atau semen Portland biasa dengan kelas kekuatan tidak kurang dari 42,5, dan kelas kuat rencana beton umumnya tidak kurang dari C50. Pasir yang digunakan adalah pasir sedang-kasar dengan modulus kehalusan 2,6 hingga 3,0, dengan kadar lumpur dikendalikan dalam 1%. Batu pecah yang digunakan memiliki gradasi menerus 5 hingga 20 mm, dengan nilai hancur kurang dari 12%. Untuk tulangan, tulangan utama longitudinal umumnya menggunakan kawat baja berkekuatan tinggi berusuk spiral, sedangkan tulangan spiral melingkar menggunakan kawat baja tarik dingin, dengan diameter bervariasi dari 3 mm hingga 6 mm tergantung spesifikasi. Sifat mekanik bahan-bahan ini harus memenuhi ketentuan standar internasional seperti ASTM C1089 untuk tiang beton prategang cetak sentrifugal.
Langkah Pertama: Pembuatan Rangka Tulangan
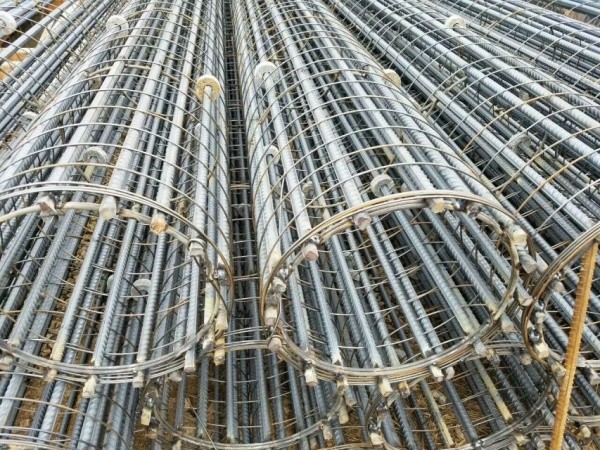
Pembuatan dimulai dari rangka tulangan. Pekerja memotong tulangan utama longitudinal sesuai gambar, dengan kesalahan relatif panjang pemotongan dikendalikan dalam 1,5/10.000. Tulangan utama dan tulangan spiral melingkar dibentuk dengan las menggunakan mesin las rol, membentuk sangkar tulangan silindris. Mutu las secara langsung menentukan kemampuan tiang menahan lentur, dan kekuatan sambungan tidak boleh lebih rendah dari kekuatan baja itu sendiri. Gelang baja juga dilas pada kedua ujung rangka, dan dua lilitan spiral rapat ditambahkan di ujung untuk memperkuat daya dukung tekan lokal pada bagian ujung.
Langkah Kedua: Penarikan Prategang
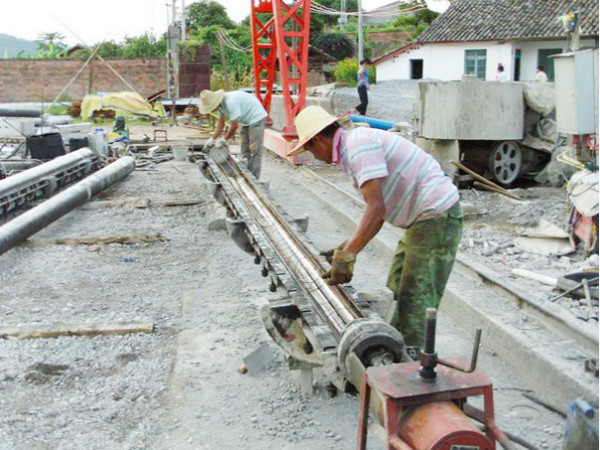
Setelah sangkar tulangan dimasukkan ke dalam cetakan baja, proses kuncinya adalah penarikan prategang. Mesin penarik memberikan gaya tarik pada tulangan utama, meregangkan baja hingga nilai tegangan yang telah ditetapkan, lalu menguncinya. Proses ini memberikan tegangan tekan awal pada tiang. Ketika tiang nantinya menahan beban angin dan tarikan konduktor, tegangan tekan yang tersimpan sebelumnya di dalam beton dapat mengimbangi sebagian tegangan tarik, sehingga meningkatkan kinerja ketahanan retak dan menjamin tiang tidak mengalami retak berbahaya selama operasi saluran. Saat penarikan, pembebanan harus merata dan nilai perpanjangan diukur berulang kali; jika terjadi kelainan, hentikan segera. Nilai penarikan biasanya antara 1.000 hingga 1.900 kN, tergantung pada kelas beban rencana tiang.
Langkah Ketiga: Pengecoran Beton dan Penutupan Cetakan
Setelah rangka tulangan diposisikan di dalam cetakan dan prategang diterapkan, adukan beton yang telah disiapkan dituang ke dalam cetakan. Pembuatan tiang menggunakan beton dengan slump rendah, fluiditasnya tidak tinggi, dan kadar airnya lebih sedikit. Dengan demikian, struktur dengan kepadatan tinggi dapat diperoleh pada proses sentrifugasi berikutnya. Setelah pengecoran selesai, cetakan ditutup dan dikencangkan, membentuk rongga silinder yang tertutup rapat.
Langkah Keempat: Pembentukan Sentrifugal
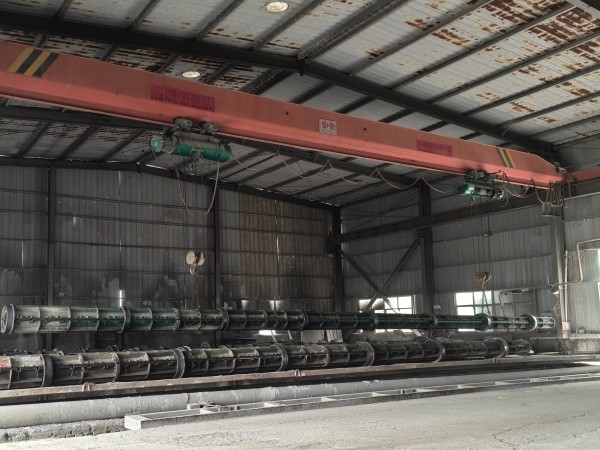
Ini adalah tahap paling khas dalam seluruh proses pembuatan. Cetakan yang penuh beton diangkat ke mesin sentrifugal, dan mesin menggerakkan cetakan berputar cepat mengelilingi sumbu longitudinalnya sendiri. Proses sentrifugasi dilakukan secara bertahap. Skema kecepatan putar yang umum adalah: pertama berputar pada kecepatan rendah sekitar 100 putaran per menit selama 2 menit agar beton terdistribusi merata sejak awal; lalu kecepatan dinaikkan menjadi sekitar 300 putaran per menit selama 2,5 menit; akhirnya dinaikkan lagi menjadi 400 putaran per menit dan terus berputar selama sekitar 9 menit. Ada juga proses yang menggunakan kecepatan akhir lebih tinggi, misalnya 600 putaran per menit selama sekitar 10 menit. Di bawah gaya sentrifugal yang dihasilkan oleh putaran berkecepatan tinggi, beton ditekan kuat ke dinding dalam cetakan, air berlebih diperas keluar, dan tertinggal penampang cincin berongga dengan kepadatan tinggi. Kepadatan beton yang dibentuk sentrifugal jauh lebih tinggi daripada beton yang divibrasi biasa, kuat tekannya dapat meningkat lebih dari 30%, permeabilitasnya sangat rendah, dan dapat memberikan perlindungan korosi yang sangat baik bagi tulangan di dalam. Pada saat yang sama, struktur berongga secara signifikan mengurangi berat sendiri tiang tanpa mengorbankan kuat lentur secara berarti.
Langkah Kelima: Perawatan Uap
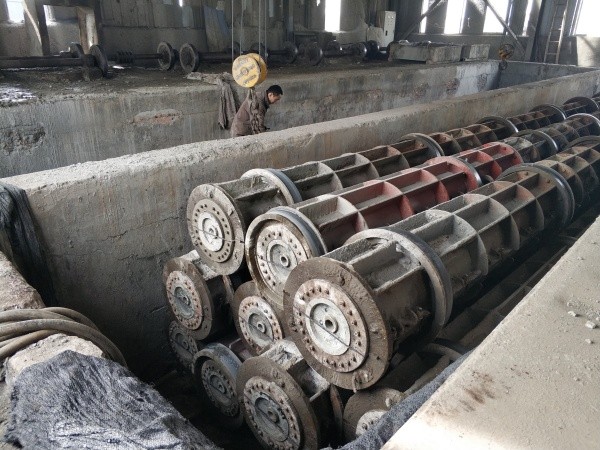
Setelah pembentukan sentrifugal selesai, cetakan bersama beton masuk ke tahap perawatan uap. Tujuan perawatan adalah membuat beton cepat mencapai kekuatan rencana dalam kondisi suhu dan kelembapan yang terkendali. Proses perawatan dibagi menjadi empat tahap: pendiaman, kenaikan suhu, suhu konstan, dan penurunan suhu. Tahap pendiaman membiarkan beton berada pada suhu ruang selama 2 hingga 3 jam agar pengerasan awalnya stabil. Laju kenaikan suhu biasanya dikendalikan dalam 15 derajat Celsius per jam untuk menghindari retak akibat perubahan suhu mendadak. Pada tahap suhu konstan, suhu umumnya dikendalikan antara 55 hingga 80 derajat Celsius selama 4 hingga 6 jam, agar beton cukup mengalami reaksi hidrasi dan mencapai kekuatan yang diperlukan untuk pelepasan cetakan. Tahap penurunan suhu juga harus dilakukan secara perlahan, memastikan perbedaan suhu antara bak perawatan dan luar tidak melebihi 15 derajat Celsius sebelum cetakan dibuka. Setelah perawatan selesai, kekuatan beton harus mencapai lebih dari 70% kekuatan rencana sebelum cetakan dapat dilepas; setelah pelepasan cetakan, perawatan alami harus dilanjutkan hingga umur 28 hari mencapai seluruh kekuatan rencana.
Langkah Keenam: Pelepasan Cetakan dan Pemeriksaan
Setelah pelepasan cetakan, setiap tiang listrik beton harus melalui pemeriksaan mutu tampak dan pengujian sifat mekanik yang ketat. Pemeriksaan tampak memperhatikan cacat seperti retak permukaan, kebocoran pasta, tulangan terekspos, sarang lebah, dan lain-lain. Di antaranya, cacat Kelas A meliputi retak permukaan, kebocoran pasta, dan tulangan terekspos, dan tidak boleh muncul sama sekali. Ketebalan selimut beton tulangan tidak boleh kurang dari 15 mm, dengan toleransi plus minus 5 mm; ini adalah garis pertahanan utama untuk memastikan tulangan tidak terkorosi dalam jangka panjang. Pemeriksaan sifat mekanik memverifikasi kapasitas dukung tiang melalui uji lentur dan torsi skala penuh. ASTM C1089 secara jelas menetapkan bahwa penerimaan tiang beton prategang cetak sentrifugal harus didasarkan pada hasil uji lentur dan torsi skala penuh.
Langkah Ketujuh: Keluar Pabrik
Setelah lulus semua pemeriksaan, tiang ditandai dengan spesifikasi, tanggal produksi, dan nomor batch, lalu ditumpuk menunggu pengiriman. Dari masuknya bahan baku ke pabrik hingga produk jadi keluar pabrik, siklus produksi satu tiang listrik beton biasanya berkisar dari beberapa hari hingga sekitar satu minggu, sedangkan masa layannya dapat dengan mudah melebihi setengah abad.
Lain kali Anda melewati tiang listrik beton abu-abu itu, luangkan waktu untuk melihatnya sekali lagi. Tujuh proses yang dilaluinya, masing-masing bertujuan agar tiang itu berdiri dengan kokoh di tempatnya selama beberapa dekade mendatang.
