



- Penerbit:mzadmin
- Dipublikasikan pada:2026-09-19
- Jumlah tampilan halaman:4953
Cara Pengelasan yang Benar untuk Tiang Listrik Beton
Karena keterbatasan transportasi, tiang listrik beton sering kali perlu diangkut ke lokasi dalam bentuk segmen terlebih dahulu, lalu disambung dengan las. Kualitas pengelasan secara langsung memengaruhi keselamatan saluran; jika sambungan cincin baja bermasalah, seluruh tiang dapat kehilangan fungsinya. Cara pengelasan yang benar berpusat pada empat tahap: penyelarasan, pengelasan titik, pengelasan simetris, serta pemeriksaan dan perlindungan anti-korosi. Pengelasan harus dilakukan oleh tukang las bersertifikat, dan setelah selesai, stempel baja tukang las harus dibubuhkan pada bagian yang ditentukan untuk memudahkan penelusuran kualitas. Bahan mudah terbakar dalam radius 5 meter di sekitar lokasi harus disingkirkan. Jarak antara tabung oksigen dan tabung asetilena harus lebih dari 5 meter, dan tabung oksigen harus berjarak tidak kurang dari 10 meter dari api terbuka. Batas keselamatan ini tidak boleh dilonggarkan karena mengejar tenggat waktu.
Persiapan sebelum pengelasan sering diabaikan, padahal sangat krusial. Pertama, letakkan kedua segmen tiang di atas penyangga yang rata dan kokoh, lalu ratakan dengan waterpass, pastikan badan tiang lurus dan alur cincin baja sejajar, dengan celah las 2 sampai 5 mm di tengah. Ketidaksejajaran cincin baja tidak boleh lebih dari 2 mm; jika melebihi, weld akan menerima gaya secara eksentrik. Karat, minyak, lumpur semen, dan kelembapan di sekitar area las harus dibersihkan dengan sikat kawat dan kain ampelas; jika tidak, akan mudah timbul terak dan porositas. Jika kedua ujung tiang sudah tertutup rapat, lubang pembuangan udara harus dibuat terlebih dahulu di salah satu ujung untuk mencegah gas di dalam memuai saat pemanasan pengelasan dan menimbulkan kecelakaan.
Setelah penyelarasan, jangan terburu-buru melakukan pengelasan penuh; lakukan dulu pengelasan titik untuk penetapan posisi. Las titik secara merata pada tiga sampai empat titik di keliling cincin baja, masing-masing sekitar 10 mm, dan merek elektroda harus sama dengan yang digunakan untuk pengelasan resmi. Las titik berfungsi menahan celah las dan mencegah badan tiang melengkung akibat pemuaian dan penyusutan panas selama pengelasan berikutnya. Jika ketebalan cincin baja lebih dari 6 mm, harus digunakan las multilayer dengan alur V untuk memastikan penetrasi. Saat pengelasan resmi, pengelasan silang simetris adalah prinsip terpenting. Jangan mengelas terus-menerus dari satu titik sampai selesai, tetapi lakukan per segmen di sepanjang keliling secara simetris; setelah satu segmen selesai, pindah ke sisi berlawanan dan lanjutkan. Dengan demikian panas tersebar merata dan deformasi pengelasan dapat dikurangi. Pada las multilayer, titik awal setiap lapisan harus digeser, dan terak antar lapisan harus dibersihkan sampai bersih sebelum mengelas lapisan berikutnya. Saat menutup las, isi penuh kolam las untuk menghindari retak kawah busur. Penampilan las harus halus dan bersisik halus, tanpa retak, kurang fusi, undercut, atau cacat lainnya.
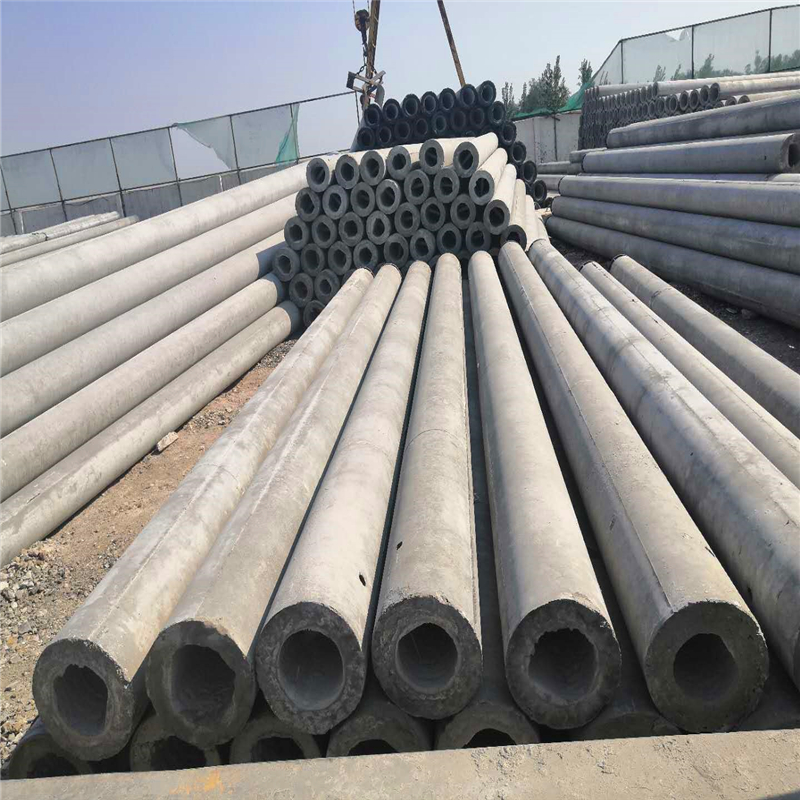
Selesai mengelas bukan berarti pekerjaan berakhir. Setelah las dingin, periksa kelurusan seluruh tiang. Saat diukur di atas permukaan datar, kelengkungan segmen dan seluruh tiang tidak boleh melebihi 2/1000 dari panjang yang sesuai. Jika melebihi batas, harus dipotong, diluruskan, dan dilas ulang. Terak, karat, dan lapisan oksida pada permukaan las harus dibersihkan sampai bersih, lalu cat anti-karat diaplikasikan sesuai desain. Langkah ini paling mudah diabaikan, tetapi tanpa perlindungan anti-korosi, cincin baja akan cepat berkarat dan menjadi bagian terlemah dari seluruh tiang.
