



- Penerbit:mzadmin
- Dipublikasikan pada:2026-09-09
- Jumlah tampilan halaman:1388
Metode Meningkatkan Kualitas Pengelasan Tiang Listrik Beton
Kualitas pengelasan merupakan faktor kunci bagi pengoperasian tiang listrik beton yang aman dalam jaringan transmisi tenaga listrik. Karena keterbatasan produksi dan transportasi, saat ini proyek transmisi dan transformasi tenaga listrik banyak menggunakan tiang listrik beton tersegmentasi, di mana kinerja sambungan las di lapangan secara langsung menentukan kapasitas beban dan umur pakai seluruh tiang. Namun, karena lingkungan kerja di luar ruangan yang kompleks, untuk meningkatkan kualitas pengelasan secara fundamental, diperlukan sistem kontrol yang ketat dalam tiga dimensi: persiapan pra-pengelasan, pelaksanaan proses, dan inspeksi pasca-pengelasan.
Persiapan pra-pengelasan sangat menentukan keberhasilan atau kegagalan pengelasan. Sebelum penyambungan, gerinda sudut harus digunakan untuk membersihkan secara menyeluruh karat, minyak, dan lapisan oksida di kedua sisi sambungan las pada ring baja. Kotoran ini akan terurai pada suhu tinggi menghasilkan gas, yang menyebabkan porositas dan terak terperangkap dalam lasan, menjadi sumber konsentrasi tegangan dan inisiasi retakan. Penyelarasan tiang merupakan prosedur inti untuk mencegah pembengkokan tiang setelah pengelasan. Teodolit harus digunakan untuk menyesuaikan koaksialitas kedua segmen tiang, sehingga ketidakselarasan ring baja dikontrol secara ketat dalam 2 mm, dan celah sambungan dipertahankan antara 2 hingga 5 mm. Hal ini memastikan penetrasi busur yang cukup untuk fusi sempurna, sekaligus mencegah celah berlebihan yang dapat menyebabkan las menumpuk atau terbakar. Setelah penyelarasan, las titik dilakukan secara merata di sekeliling lingkaran untuk fiksasi, dan elektroda las yang digunakan harus sama dengan yang digunakan untuk pengelasan formal.
Proses pengelasan secara langsung menentukan kualitas internal dan penampilan eksternal lasan. Ketika ketebalan ring baja melebihi 6 mm, alur V harus disiapkan dan metode pengelasan multi-lapis dan multi-lintasan harus digunakan. Ketebalan setiap lapis dikontrol sekitar 3 mm, dan setelah satu lapis selesai, terak harus dibersihkan sepenuhnya sebelum melanjutkan ke lapis berikutnya, untuk menghindari terak terperangkap antar lapis. Selama pengelasan, metode pengelasan silang simetris harus digunakan, di mana dua tukang las memulai busur secara bersamaan di kedua sisi tiang, dengan pengelasan lompat bersegmen. Panjang setiap segmen las dikontrol antara 100 hingga 150 mm untuk mendistribusikan masukan panas, mengurangi tegangan sisa, dan mencegah pembengkokan tiang akibat panas berlebih pada satu sisi. Sambungan setiap lapis las harus diselingi dari lapis yang berdekatan lebih dari 50 mm, dan kawah busur harus diisi saat mengakhiri busur untuk mencegah retakan ujung api. Pengendalian deformasi las merupakan kunci teknis untuk memastikan kelurusan tiang. Suhu tinggi menyebabkan ring baja memuai karena panas, dan setelah pendinginan timbul tegangan kontraksi, yang dapat menyebabkan tiang membengkok atau bahkan ujung beton retak. Selain menggunakan pengelasan simetris bersegmen, deformasi awal atau penyesuaian dinamis juga dapat diterapkan untuk menjaga sumbu tiang tetap dalam batas yang diizinkan sepanjang waktu. Standar nasional menetapkan bahwa kelengkungan seluruh tiang setelah pengelasan tidak boleh melebihi 2/1000 dari panjang totalnya. Jika melebihi batas ini, las harus dipotong dan dilas ulang; koreksi paksa tidak diperbolehkan, karena tiang yang bengkok akan menghasilkan momen lentur tambahan selama pengoperasian, yang sangat mengancam keselamatan.
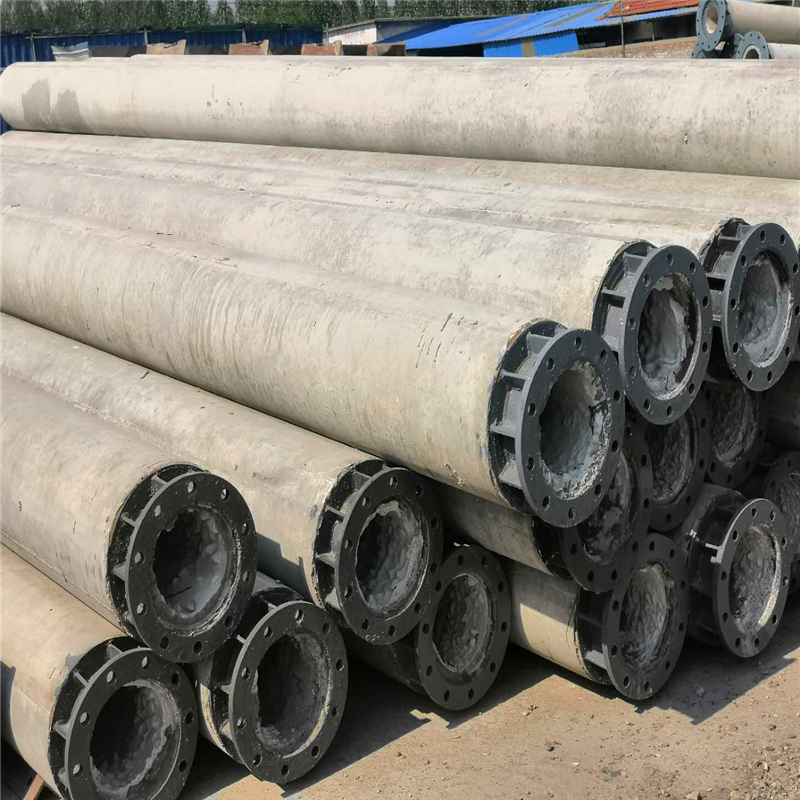
Inspeksi pasca-pengelasan merupakan garis pertahanan terakhir untuk kontrol kualitas. Lasan yang memenuhi syarat harus menunjukkan pola sisik ikan yang seragam dan halus, dengan permukaan yang mulus, bebas dari retakan, kurang penetrasi, undercut, dan porositas. Tinggi penguatan harus dikontrol antara 2 hingga 3 mm. Setelah pengelasan, percikan las harus dibersihkan, cat anti-karat diaplikasikan, dan stempel identitas tukang las dibubuhkan untuk keperluan pelacakan. Untuk jalur transmisi kritis, inspeksi sampel dengan pengujian ultrasonik harus dilakukan secara proporsional untuk memastikan tidak adanya cacat internal.
