



- Penerbit:mzadmin
- Dipublikasikan pada:2026-08-28
- Jumlah tampilan halaman:2352
Poin-Poin Penting Pengendalian Ketebalan Dinding pada Pembentukan Sentrifugal Tiang Beton
Dalam proses produksi tiang beton, keseragaman ketebalan dinding merupakan indikator kualitas yang sangat penting. Hal ini secara langsung mempengaruhi kapasitas beban dan masa pakai tiang, serta konsumsi bahan baku dan pengendalian biaya produksi. Sebagai teknologi utama dalam produksi tiang beton, pembentukan sentrifugal melibatkan pengendalian ketebalan dinding di berbagai aspek termasuk desain cetakan, rezim sentrifugasi, dan sifat material. Artikel ini secara sistematis mengulas poin-poin teknis inti pengendalian ketebalan dinding dalam pembentukan sentrifugal.
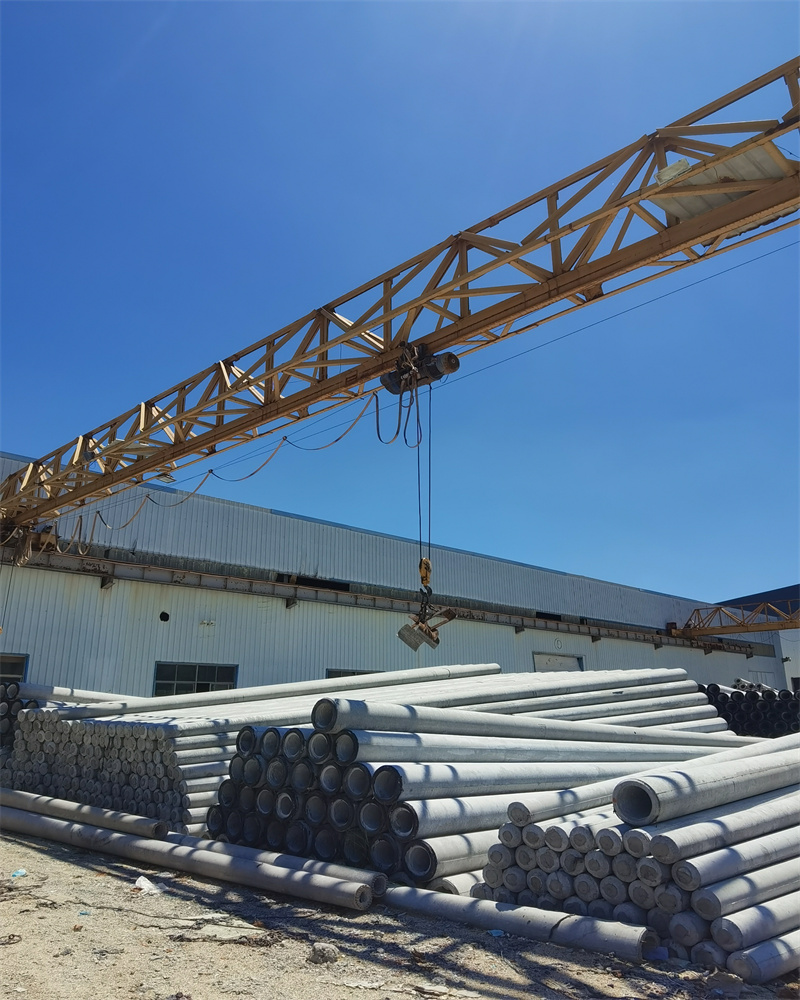
1. Desain Cetakan: Garis Pertahanan Pertama
Proses sentrifugal tradisional menggunakan cetakan luar tunggal, meninggalkan permukaan beton bagian dalam dalam keadaan bebas selama sentrifugasi. Kelebihan slurry dikeluarkan dari kedua ujung cetakan, sementara slurry yang tersisa mengalir di sepanjang dinding bagian dalam, dengan mudah menyebabkan ketebalan dinding tidak merata—sebuah kelemahan yang melekat pada proses tradisional.
Untuk mengatasi hal ini, cetakan presisi tinggi mengadopsi struktur "cetakan ganda" yang menggabungkan cetakan luar dan dalam. Cetakan luar berbentuk kerucut, cetakan dalam berbentuk kerucut koaksial, cincin penegang prategang ujung besar, dan pelat penutup ujung kecil bersama-sama membentuk rongga annular tertutup. Desain rongga tertutup ini secara fundamental menghilangkan masalah aliran bebas pada dinding bagian dalam, memungkinkan mortar semen terbentuk di bawah batasan cetakan, menghasilkan permukaan dalam dan luar yang halus serta keseragaman ketebalan dinding yang meningkat secara signifikan. Kalibrasi koaksialitas selama perakitan cetakan sangatlah kritis—setiap penyimpangan aksial antara cetakan dalam dan luar akan langsung terwujud sebagai variasi ketebalan dinding melingkar pada produk jadi.
2. Rezim Sentrifugasi: Pencocokan Presisi Kecepatan dan Waktu
Pembentukan sentrifugal bukanlah sekadar proses "putar dan selesai". Rezim sentrifugasi yang tepat secara ilmiah adalah kunci untuk memastikan distribusi beton yang merata di sepanjang dinding cetakan dan pemadatan yang memadai. Berdasarkan pengalaman praktis proses, sentrifugasi biasanya berlangsung dalam tiga tahap:
Tahap kecepatan rendah (sekitar 2,5 menit): Kecepatan sentrifus sekitar 210 r/min, kecepatan cetakan baja sekitar 85 r/min, untuk distribusi awal beton;
Tahap akselerasi (sekitar 4,5 menit): Peningkatan kecepatan secara bertahap setiap menit, dengan kecepatan cetakan baja tidak melebihi 300 r/min;
Tahap kecepatan tinggi (sekitar 10 menit): Kecepatan cetakan baja mencapai sekitar 450 r/min untuk pemadatan penuh di bawah gaya sentrifugal tinggi.
Total waktu sentrifugasi tidak boleh kurang dari 17 menit. Kecepatan yang tidak mencukupi menyebabkan pemadatan beton yang tidak memadai, sementara kecepatan yang berlebihan dapat menyebabkan segregasi agregat. Dalam beberapa tahun terakhir, beberapa produsen telah memperkenalkan perangkat sentrifugal hemat energi dengan mekanisme getar ekstrusi kantong udara, menggunakan getaran mikro frekuensi tinggi untuk membantu mengeluarkan gelembung udara dan rongga internal, lebih lanjut meningkatkan pemadatan dan keseragaman ketebalan dinding.
3. Tantangan Khusus Struktur Kerucut
Tiang beton sebagian besar berbentuk kerucut, dengan perbedaan diameter yang signifikan antara ujung besar dan kecil. Selama sentrifugasi horizontal, gaya sentrifugal di kedua ujung berbeda, menyebabkan mortar semen terus mengalir dari ujung kecil menuju ujung besar—sebuah tantangan utama dalam pengendalian ketebalan dinding tiang kerucut. Adopsi rongga annular tertutup secara efektif mengurangi masalah ini, karena slurry terbatas dalam rongga tetap, menghilangkan penyimpangan ketebalan dinding yang disebabkan oleh aliran.
Selain itu, stabilitas peralatan sentrifugasi sama pentingnya. Jika cetakan mengalami getaran vertikal selama operasi, hal itu menyebabkan "fenomena eksentrisitas," yang secara langsung mempengaruhi keseragaman ketebalan dinding. Oleh karena itu, kalibrasi presisi rol pendukung dan rol pemosisi selama pemeliharaan rutin peralatan sangatlah penting.
4. Desain Campuran Beton dan Koordinasi Perawatan
Pengendalian ketebalan dinding tidak terbatas pada tahap pembentukan—juga tergantung pada fluiditas dan stabilitas beton. Parameter seperti rasio air-semen dan slump harus dirancang khusus sesuai dengan karakteristik proses sentrifugal—fluiditas yang terlalu rendah membuat distribusi sulit, sementara fluiditas yang terlalu tinggi menyebabkan segregasi slurry selama sentrifugasi. Rezim perawatan uap (suhu, durasi, laju pemanasan dan pendinginan) juga mempengaruhi morfologi akhir dan stabilitas dimensi beton, dan perawatan yang tidak tepat dapat menyebabkan retak termal atau deformasi.
Kami berlokasi di Qufu, Shandong, dan merupakan perusahaan teknologi tinggi nasional yang mengintegrasikan R&D, desain, produksi, dan pasokan global produk beton skala besar untuk aplikasi kelistrikan. Kami berkomitmen untuk memecahkan tantangan koordinasi yang kompleks dalam sistem pendukung menara untuk proyek kelistrikan dan komunikasi di seluruh dunia, menciptakan platform pengadaan "kategori lengkap, satu atap" dari tiang standar nasional hingga komponen khusus. Produk kami diekspor dalam jumlah besar ke Indonesia, Senegal, Burundi, dan negara-negara lain di sepanjang Jalur Sutra, dengan jejak bisnis yang mencakup Asia Tenggara, Afrika, Timur Tengah, dan Amerika Selatan. Dengan kapasitas produksi yang kuat dan kualitas batch yang stabil, kami telah mendapatkan kepercayaan dari berbagai perusahaan listrik milik negara melalui pembelian berulang jangka panjang. Kami terus memberikan kontribusi kekuatan "Buatan China" untuk pembangunan infrastruktur global.
