



- Penerbit:admin
- Dipublikasikan pada:2026-08-28
- Jumlah tampilan halaman:8542
Di antara hamparan ladang yang luas dan kota-kota yang sibuk, berdiri tegak sosok yang secara diam-diam menopang arteri peradaban modern—tiang listrik beton sepanjang 10 meter. Sebagai salah satu infrastruktur umum dalam jaringan transmisi listrik dan komunikasi, kolom beton yang tampak sederhana ini sesungguhnya mengandung ilmu mekanika teknik yang ketat dan ilmu material presisi. Hari ini, mari kita masuk ke bengkel pabrik dan menelusuri proses produksi lengkap tiang beton 10 meter, dari bahan baku hingga produk jadi.
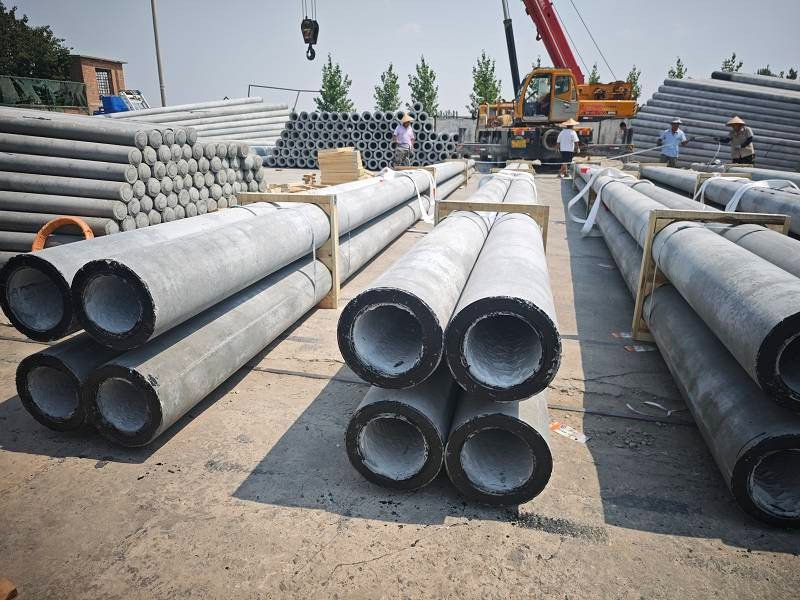
Langkah 1: Pemrosesan Rangka Tulangan Baja
Tidak ada struktur beton yang dapat dibangun tanpa rangka tulangan baja yang kokoh. Untuk tiang 10 meter, rangka internalnya terdiri dari tulangan utama memanjang dan sengkang spiral. Jumlah dan spesifikasi tulangan utama bukanlah nilai tetap, melainkan ditentukan melalui perhitungan struktural berdasarkan kelas beban, kondisi penggunaan, dan standar nasional yang berlaku (misalnya GB/T 4623) seperti yang tercantum dalam gambar desain. Bahan tulangan utama yang umum digunakan meliputi kawat baja prategang atau batang berulir canai panas yang memenuhi standar nasional saat ini.
Baja terlebih dahulu dipotong secara presisi dengan mesin pelurus dan pemotong, dengan toleransi panjang dikendalikan dalam batas yang diizinkan. Selanjutnya, tulangan utama dan sengkang spiral disambung dengan cara diikat atau dilas titik hambatan. Pelat ujung (pelat angkur) dipasang di kedua ujung rangka untuk memberikan titik jangkar bagi proses penarikan prategang berikutnya. Sepanjang proses pembuatan rangka, dimensi geometris harus dikontrol secara ketat untuk memastikan jarak antar tulangan utama seragam dan jarak sengkang konsisten.
Langkah 2: Persiapan Cetakan dan Pencampuran Beton
Rangka tulangan baja yang telah selesai diangkat ke stasiun sentrifugal dan dimasukkan ke dalam cetakan yang terdiri dari dua bagian baja presisi. Sebelum cetakan ditutup, permukaan bagian dalam dilapisi seragam dengan bahan pelepas (release agent) untuk memastikan pembongkaran cetakan berjalan lancar dan permukaan tiang bersih.
Sementara itu, beton disiapkan di pabrik pencampur sesuai dengan komposisi campuran yang telah diverifikasi melalui pengujian. Mutu beton ditentukan berdasarkan persyaratan desain (umumnya C50 atau lebih tinggi). Semen Portland atau semen Portland biasa digunakan, dengan batu pecah bergradasi terus menerus sebagai agregat kasar dan pasir sedang bergradasi baik sebagai agregat halus. Bahan tambahan seperti peredam air ditambahkan ke dalam air pencampur sesuai kebutuhan untuk meningkatkan sifat kerja beton. Semua bahan baku harus lulus pemeriksaan masuk sebelum digunakan. Waktu pencampuran harus menjamin konsistensi yang seragam, dan nilai slump pada saat pengeluaran harus dikendalikan dalam kisaran yang ditentukan proses.
Langkah 3: Pembentukan Sentrifugal – Proses Inti
Ini adalah tahap yang secara teknis lebih menuntut dalam pembuatan tiang beton. Cetakan yang berisi rangka tulangan baja diangkat ke mesin sentrifugal, dikunci setelah dijepit, lalu diputar secara bertahap sesuai jadwal sentrifugasi yang telah ditentukan.
Proses sentrifugasi umumnya melibatkan tiga fase: kecepatan rendah, kecepatan sedang, dan kecepatan tinggi. Selama fase kecepatan tinggi, cetakan berputar pada kecepatan yang dirancang, dan campuran beton tersebar merata serta dipadatkan di sepanjang dinding bagian dalam di bawah gaya sentrifugal, membentuk penampang melingkar berongga. Proses ini menghasilkan lapisan beton yang padat dan seragam sekaligus mengeluarkan kelebihan air campuran, secara efektif meningkatkan kepadatan dan kekuatan beton. Untuk tiang meruncing (diameter ujung lebih kecil, diameter pangkal lebih besar), proses sentrifugal memastikan variasi ketebalan dinding secara bertahap sepanjang tiang, sesuai dengan kebutuhan beban struktural. Setelah pembentukan sentrifugal, tiang memperoleh bentuk awalnya.
Langkah 4: Perawatan Uap
Tiang hasil sentrifugal harus segera dipindahkan ke kolam perawatan uap untuk perawatan panas-lembab guna mempercepat reaksi hidrasi semen, sehingga beton mencapai kekuatan pembongkaran cetakan dalam waktu yang relatif singkat.
Perawatan uap dilakukan secara ketat sesuai dengan rezim kenaikan suhu yang telah ditentukan, umumnya terdiri dari empat tahap: pra-perawatan (diam statis), pemanasan, penahanan suhu konstan, dan pendinginan. Suhu selama tahap penahanan konstan harus dijaga dalam kisaran yang sesuai berdasarkan persyaratan teknis produk, dengan waktu penahanan yang cukup. Sepanjang proses perawatan, perubahan suhu dipantau secara terus-menerus untuk memastikan laju perubahan suhu pada setiap tahap sesuai dengan spesifikasi proses. Setelah perawatan selesai, tiang didinginkan dalam kolam hingga perbedaan suhu dengan lingkungan sekitar memenuhi persyaratan sebelum dapat dikeluarkan.
Langkah 5: Pelepasan Prategang dan Pembongkaran Cetakan
Untuk tiang prategang, pelepasan prategang dilakukan setelah pengeluaran dari kolam perawatan. Setelah memastikan kekuatan spesimen beton memenuhi persyaratan kekuatan pelepasan desain, tegangan pada tendon prategang dilepaskan dengan metode pelepasan menyeluruh atau simetris. Prategang ditransfer ke beton melalui pelat ujung, memberikan tegangan tekan awal pada tiang, yang secara signifikan meningkatkan ketahanan retak dan kapasitas dukung bebannya.
Setelah pelepasan, cetakan dibuka dan tiang diangkat keluar. Pada tahap ini, tiang telah berbentuk jadi, dengan permukaan halus dan bersih tanpa cacat yang jelas seperti sarang lebah atau bopeng. Kemudian memasuki fase perawatan alami atau perawatan air untuk memungkinkan kekuatan beton terus meningkat hingga nilai standar desain.
Langkah 6: Inspeksi Kualitas dan Penandaan
Setiap tiang jadi harus melalui prosedur inspeksi kualitas yang ditentukan sebelum disetujui untuk pengiriman. Item inspeksi meliputi:
Pemeriksaan kualitas tampilan dan deviasi dimensi: Pengukuran panjang tiang, diameter ujung, diameter pangkal, ketebalan dinding, dan derajat kelengkungan untuk memastikan kepatuhan terhadap standar produk terkait (misalnya GB/T 4623).
Pengujian kinerja mekanis: Tiang dipilih per batch untuk uji ketahanan retak dan kapasitas beban, menggunakan metode uji horizontal dengan pembebanan bertahap untuk mengukur indeks kunci seperti momen retak dan momen beban ultimit, memastikan kepatuhan terhadap persyaratan kelas desain.
Penilaian kekuatan beton: Dievaluasi berdasarkan kekuatan spesimen yang dirawat dalam kondisi yang sama.
Setelah lulus inspeksi, permukaan tiang disemprot atau dipasangi tanda identifikasi sesuai ketentuan, mencakup nama pabrikan, model produk, tanggal produksi, dan kode standar yang berlaku untuk ketertelusuran.
Dari pemrosesan baja, pencampuran beton, hingga pembentukan sentrifugal, perawatan, dan inspeksi, kelahiran tiang beton 10 meter mewujudkan hasil kolaboratif dari ilmu material, teknologi mekanik, dan manajemen kualitas. Setiap tiang yang dikirimkan sesuai dengan aplikasi teknik spesifik—pembangunan jaringan distribusi pedesaan, penerangan jalan perkotaan, dukungan jalur komunikasi, dan lain-lain. Kami secara konsisten mengandalkan proses standar dan kualitas terpercaya untuk menyediakan produk yang memenuhi syarat bagi pembangunan infrastruktur listrik dan komunikasi.
