



- الناشر:mzadmin
- نُشِرَ على:2026-10-04
- مشاهدات الصفحة:9016
التحكم في عملية المعالجة بالبخار لأعمدة الكهرباء الخرسانية
في بناء البنية التحتية الحديثة لنقل الطاقة والاتصالات، أصبحت أعمدة الكهرباء الخرسانية مكونات مهمة لدعم الخطوط الهوائية بفضل خصائصها الميكانيكية الممتازة وخصائصها الكيميائية المستقرة وعمرها التشغيلي الطويل. في عملية التصنيع الكاملة لأعمدة الكهرباء الخرسانية، تعد المعالجة بالبخار واحدة من العمليات الأساسية التي تحدد جودة المنتج النهائي. يؤثر مستوى التحكم في عملية المعالجة بالبخار مباشرة على تطور القوة وأداء المتانة وجودة المظهر لأعمدة الخرسانة. يشرح هذا المقال بشكل منهجي مبادئ المعالجة بالبخار ومعايير التحكم الرئيسية ونقاط إدارة الجودة لأعمدة الخرسانة، مما يوفر مرجعاً تقنياً لتطوير الصناعة.
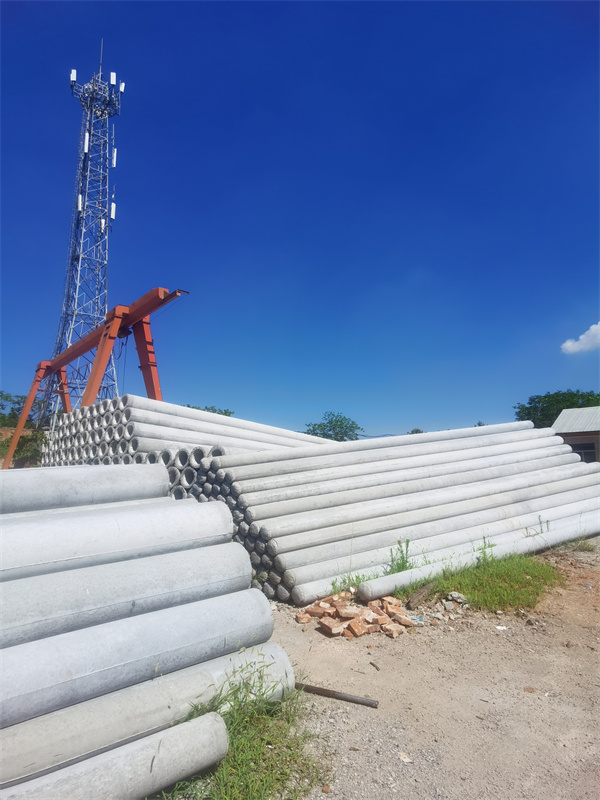
أولاً: المبادئ الأساسية للمعالجة بالبخار
عادة ما يتم تصنيع أعمدة الكهرباء الخرسانية باستخدام تقنية التشكيل بالطرد المركزي، ويحتوي الخرسانة المشكلة على كمية كبيرة من الماء الحر. جوهر المعالجة بالبخار هو تسريع تفاعل الترطيب الأسمنتي من خلال توفير ظروف درجة حرارة ورطوبة مناسبة بشكل مصطنع، مما يمكّن الخرسانة من الحصول على قوة إزالة القوالب الكافية وقوة التصميم في وقت قصير.
في ظروف المعالجة القياسية، يحتاج الخرسانة الأسمنتية البورتلاندية العادية إلى 28 يوماً للوصول إلى قوة التصميم. من خلال المعالجة بالبخار، يمكن تقصير هذه العملية إلى عدة أيام أو حتى عشرات الساعات. يكمن المبدأ في: ارتفاع درجة الحرارة يسرع معدل الترطيب لمكونات الأسمنت المعدنية، ويعزز التوليد السريع والترتيب الكثيف لمنتجات الترطيب—هلام سيليكات الكالسيوم المائي، مما يبني هيكلاً قوياً للقوة على المستوى المجهري.
ثانياً: المراحل الرئيسية ومعايير التحكم في المعالجة بالبخار
يتضمن نظام المعالجة بالبخار الكامل عادة أربع مراحل: فترة ما قبل التثبيت، فترة التسخين، فترة درجة الحرارة الثابتة، وفترة التبريد. لكل مرحلة متطلبات صارمة للمعايير، وأي رابط غير خاضع للسيطرة قد يؤدي إلى عيوب في جودة المنتج.
1. فترة ما قبل التثبيت
تشير فترة ما قبل التثبيت إلى مرحلة الوضع من تشكيل الخرسانة إلى بدء إدخال البخار. قد تبدو هذه المرحلة بسيطة لكنها في الواقع حاسمة. الغرض منها هو السماح للأسمنت بالخضوع للترطيب الأولي، مما يمنح الخرسانة قوة هيكلية أولية معينة لمقاومة الإجهادات الداخلية الناتجة عن التمدد والانكماش الحراري أثناء التسخين اللاحق.
يتم التحكم في وقت ما قبل التثبيت عموماً بين 1.5 و3 ساعات، مع الحفاظ على درجة حرارة البيئة عند 15°م إلى 30°م. إذا كان وقت ما قبل التثبيت غير كافٍ، لم تشكل الخرسانة قوة أولية كافية، وتكون الشقوق الدقيقة عرضة للتولد أثناء التسخين؛ إذا كان وقت ما قبل التثبيت طويلاً جداً، تتأثر كفاءة الإنتاج، وقد يتسبب فقدان الماء السطحي في شقوق الانكماش.
2. فترة التسخين
فترة التسخين هي المرحلة التي تتطلب التحكم الأكثر دقة في عملية المعالجة بالبخار. بعد إدخال البخار إلى غرفة المعالجة، ترتفع درجة الحرارة تدريجياً، ويبدأ الماء داخل الخرسانة في التبخر، ويتسارع ترطيب الأسمنت.
معدل التسخين هو المعيار الأساسي لهذه المرحلة. بشكل عام، يجب التحكم في معدل التسخين بين 15°م و20°م في الساعة، بما لا يتجاوز 25°م/ساعة. يؤدي التسخين السريع جداً إلى فرق درجة حرارة كبير داخل وخارج الخرسانة، مما يولد إجهاداً حرارياً ويسبب شقوقاً. بالنسبة لأعمدة الكهرباء الأنبوبية رقيقة الجدران، نظراً لنسبة مساحة السطح إلى الحجم الكبيرة نسبياً، يكون نقل الحرارة موحداً نسبياً، لكن لا يزال مطلوباً التحكم الدقيق.
بالإضافة إلى ذلك، يجب الانتباه إلى توزيع البخار الموحد أثناء فترة التسخين لتجنب السخونة الموضعية أو مناطق درجة الحرارة الميتة. يجب设置 تخطيط أنابيب بخار معقول في غرفة المعالجة لضمان عدم تجاوز انحراف درجة الحرارة في جميع الأجزاء 5°م.
3. فترة درجة الحرارة الثابتة
فترة درجة الحرارة الثابتة هي أطول مرحلة في المعالجة بالبخار وتساهم most في نمو القوة. خلال هذه المرحلة، يتم الحفاظ على درجة حرارة المعالجة عند القيمة المحددة، يستمر ترطيب الأسمنت، وتنمو قوة الخرسانة بسرعة.
عادة ما يتم ضبط درجة الحرارة الثابتة بين 60°م و80°م. إذا كانت درجة الحرارة منخفضة جداً، يكون تطور القوة بطيئاً ولا يمكن الوصول إلى قوة إزالة القوالب المتوقعة؛ إذا كانت درجة الحرارة مرتفعة جداً (تتجاوز 85°م)، قد يتغير شكل منتجات الترطيب، مما يولد توبرموريت منخفض القوة، وحتى التسبب في تكوين الإيترينغيت المتأخر، مما يؤثر سلباً على المتانة طويلة الأجل.
مدة درجة الحرارة الثابتة عموماً من 4 إلى 8 ساعات، اعتماداً على نوع الأسمنت وتصميم الخلطة وقوة إزالة القوالب المستهدفة. بالنسبة لأعمدة الخرسانة سابقة الإجهاد، نظراً لأن شد الإجهاد المسبق مطلوب فوراً بعد إزالة القوالب، فإن متطلبات قوة إزالة القوالب أعلى، ويمكن تمديد وقت درجة الحرارة الثابتة بشكل مناسب.
4. فترة التبريد
فترة التبريد هي المرحلة النهائية من المعالجة بالبخار. يحتاج معدل التبريد أيضاً إلى تحكم صارم، عموماً لا يتجاوز 20°م في الساعة. يؤدي التبريد السريع جداً إلى انكماش سطحي سريع للخرسانة بينما تظل درجة الحرارة الداخلية مرتفعة، مما يشكل تدرجاً حرارياً كبيراً ويسبب شقوقاً سطحية.
لا يمكن إجراء إزالة القوالب إلا عندما تنخفض درجة حرارة الخرسانة إلى ضمن 20°م من درجة حرارة البيئة. بعد إزالة القوالب، يجب وضع أعمدة الخرسانة في بيئة مناسبة لمواصلة المعالجة الطبيعية لإكمال نمو القوة اللاحق.
ثالثاً: المشاكل الشائعة والتدابير المضادة في المعالجة بالبخار
في الإنتاج الفعلي، قد يؤدي التحكم غير السليم في عملية المعالجة بالبخار إلى مشاكل جودة متنوعة. فيما يلي عدة حالات نموذجية:
شقوق سطحية: تحدث mostly بسبب التسخين أو التبريد السريع جداً. التدبير المضاد هو التنفيذ الصارم لمتطلبات معدلات التسخين والتبريد، وتمديد وقت ما قبل التثبيت إذا لزم الأمر.
قوة غير كافية: قد تنتج عن درجة حرارة ثابتة منخفضة أو وقت درجة حرارة ثابتة غير كافٍ أو إمداد بخار غير مستقر. يجب تعزيز مراقبة درجة الحرارة لغرفة المعالجة لضمان استيفاء المعايير الحرارية.
لون مظهر غير موحد: عادة ما يرتبط بتوزيع بخار غير موحد أو اختلافات الرطوبة في غرفة المعالجة. يمكن تحسين ذلك بشكل فعال من خلال تحسين تخطيط أنابيب البخار والحفاظ على رطوبة مشبعة في الغرفة.
تكوين الإيترينغيت المتأخر: هذه مشكلة متانة طويلة الأجل ترتبط ارتباطاً وثيقاً بارتفاع درجة الحرارة الثابتة بشكل مفرط. التحكم في درجة الحرارة الثابتة بحيث لا تتجاوز 80°م هو الإجراء الرئيسي لمنع هذه المشكلة.
رابعاً: إدارة الجودة للمعالجة بالبخار
لتحقيق التحكم المستقر في المعالجة بالبخار، يجب إنشاء نظام إدارة جودة شامل من ثلاثة أبعاد: المعدات والنظام والموظفين.
من حيث المعدات، يجب تجهيز غرفة المعالجة بنظام تحكم تلقائي في درجة الحرارة قادر على المراقبة والتسجيل في الوقت الفعلي لمنحنيات تغير درجة الحرارة. يجب أن تتمتع صمامات البخار بقدرة ضبط دقيقة لضمان معدلات تسخين مستقرة وقابلة للتحكم. في الوقت نفسه، يجب معايرة أجهزة استشعار درجة الحرارة بانتظام لضمان دقة البيانات.
من حيث النظام، يجب صياغة أنظمة معالجة بالبخار المقابلة لأعمدة الخرسانة ذات المواصفات ودرجات القوة المختلفة، وتشكيل تعليمات عمل موحدة. يجب الاحتفاظ بسجلات معالجة بالبخار كاملة لكل دفعة من المنتجات لتتبع الجودة.
من حيث الموظفين، يجب أن يتلقى المشغلون تدريباً مهنياً، ويكونوا على دراية بمبادئ المعالجة بالبخار وإجراءات التشغيل، ويكونوا قادرين على تحديد المواقف غير الطبيعية والتعامل معها في الوقت المناسب. يجب إجراء تبادلات تقنية منتظمة وملخصات خبرة لتحسين معايير العملية باستمرار.
خامساً: الخاتمة
التحكم في عملية المعالجة بالبخار لأعمدة الكهرباء الخرسانية هو تقنية شاملة تدمج علوم المواد والهندسة الحرارية وإدارة الإنتاج. يتطلب التوجيه النظري وتراكم الخبرة العملية. أثناء السعي للإنتاج الفعال، يجب التمسك بخطوط الجودة الأساسية والتعامل مع كل عقدة درجة حرارة وكل معيار زمني بموقف علمي صارم. فقط بهذه الطريقة يمكننا تصنيع منتجات أعمدة خرسانية عالية الجودة تصمد أمام اختبار الزمن، مما يوفر دعماً قوياً لصناعة الطاقة وبناء البنية التحتية.
مع التطوير المستمر لتقنية التحكم الذكي والمواد الأسمنتية الجديدة، ستستمر تقنية المعالجة بالبخار لأعمدة الخرسانة في التقدم. نتطلع إلى العمل مع زملاء الصناعة معاً لدفع تقنية التصنيع إلى مستوى أعلى.
