



- الناشر:mzadmin
- نُشِرَ على:2026-09-30
- مشاهدات الصفحة:6198
كيف يتم تصنيع أعمدة المرافق الخرسانية
كل يوم وأنت تمر بزاوية الشارع، ربما نادراً ما تلاحظ عمود المرافق الخرساني الرمادي. إنه يقف صامتاً، يحمل الأسلاك الكهربائية، ويصمد أمام الرياح والشمس، ويظل في مكانه لعقود. يبدو بسيطاً، لكن خلفه عملية تصنيع دقيقة. من الأسمنت عالي الدرجة إلى حديد التسليح عالي المقاومة، ومن التشكيل بالطرد المركزي بسرعة مئات الدورات في الدقيقة إلى المعالجة بالبخار بتحكم دقيق في درجة الحرارة، فإن ولادة عمود مرافق خرساني هي في جوهرها تجربة هندسية حول الكثافة والمقاومة والمتانة.
المواد الخام: ليست أي خرسانة تصلح. متطلبات أعمدة المرافق الخرسانية للمواد الخام أعلى من مكونات البناء العادية. بالنسبة للأعمدة مسبقة الإجهاد، يُختار عادة أسمنت بورتلاندي أو أسمنت بورتلاندي عادي بدرجة مقاومة لا تقل عن 42.5، ودرجة مقاومة تصميم الخرسانة عموماً لا تقل عن C50. يُستخدم الرمل متوسط الخشونة بمعامل نعومة من 2.6 إلى 3.0، مع التحكم في نسبة الطين ضمن 1%؛ ويُستخدم الحصى المكسر بتدرج مستمر من 5 إلى 20 ملم، بقيمة سحق أقل من 12%. أما حديد التسليح، فغالباً ما تكون القضبان الطولية الرئيسية من أسلاك فولاذية عالية المقاومة ذات أضلاع حلزونية، بينما يُستخدم التسليح الحلزوني المحيطي من أسلاك فولاذية مسحوبة على البارد، بأقطار تتراوح من 3 إلى 6 ملم حسب المواصفات. يجب أن تتوافق الخواص الميكانيكية لهذه المواد مع متطلبات المعايير الدولية مثل ASTM C1089 للأعمدة الخرسانية مسبقة الإجهاد المصبوبة بالطرد المركزي.
الخطوة الأولى: تصنيع قفص التسليح
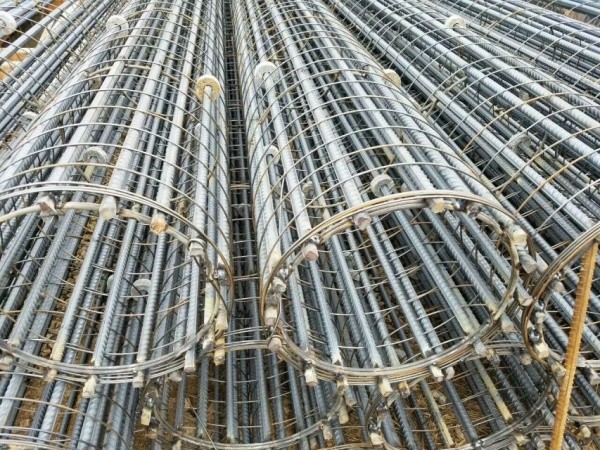
يبدأ التصنيع من قفص التسليح. يقطع العمال القضبان الطولية الرئيسية وفقاً للمخططات، مع التحكم في الخطأ النسبي لطول القطع ضمن 1.5/10000. تُلحم القضبان الرئيسية والتسليح الحلزوني المحيطي باستخدام آلة لحام بالدرفلة لتشكيل قفص تسليح أسطواني. تحدد جودة اللحام مباشرة مقاومة العمود للانحناء، ويجب ألا تقل مقاومة الوصلات عن مقاومة الفولاذ نفسه. كما تُلحم أطواق فولاذية عند طرفي القفص، ويُلف سلكان حلزونيان بإحكام عند الطرفين لتعزيز قدرة التحمل الموضعي للضغط.
الخطوة الثانية: الشد المسبق
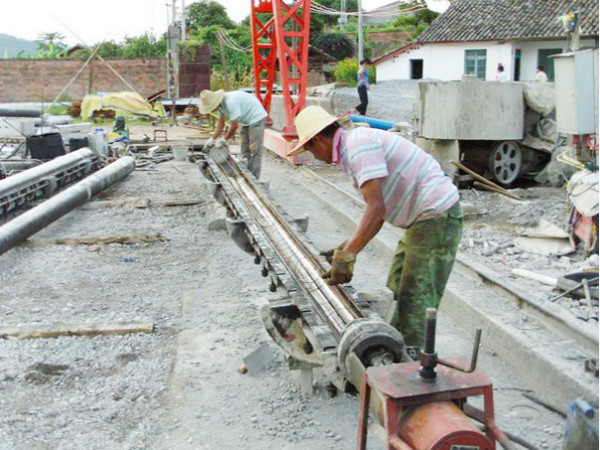
بعد وضع قفص التسليح في القالب الفولاذي، تأتي الخطوة الأساسية وهي الشد المسبق. تطبق ماكينة الشد قوة شد على القضبان الرئيسية، وتمددها إلى قيمة إجهاد محددة مسبقاً ثم تثبتها. تمنح هذه العملية العمود إجهاد ضغط مسبقاً. عندما يتحمل العمود لاحقاً أحمال الرياح وشد الموصلات، يمكن لإجهاد الضغط المخزّن داخل الخرسانة أن يعوّض جزءاً من إجهاد الشد، وبذلك تتحسن مقاومة التشقق ويُضمن عدم ظهور شروخ ضارة أثناء تشغيل الخط. أثناء الشد، يجب تطبيق الحمل بانتظام وقياس الاستطالة مراراً وتكراراً. إذا حدث أي أمر غير طبيعي، يجب إيقاف العملية فوراً. تتراوح قوة الشد عادة بين 1000 و1900 كيلونيوتن، حسب فئة حمل التصميم للعمود.
الخطوة الثالثة: صب الخرسانة وإغلاق القالب
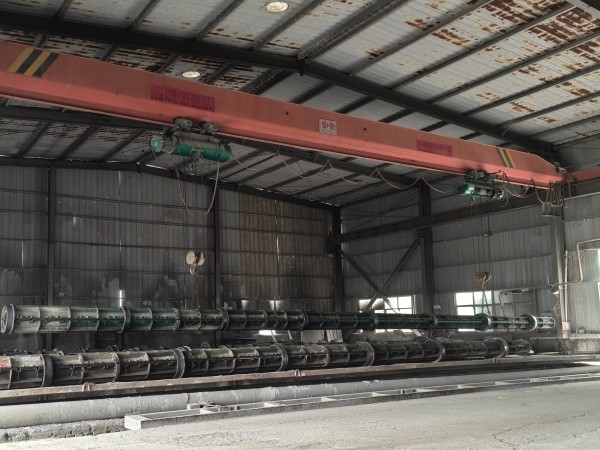
بعد تثبيت قفص التسليح في القالب وتطبيق الإجهاد المسبق، تُصب خلطة الخرسانة المحضّرة في القالب. يستخدم تصنيع أعمدة المرافق الخرسانية خرسانة منخفضة الهبوط. سيولتها منخفضة ومحتواها المائي أقل، وهو أمر ضروري للحصول على بنية عالية الكثافة خلال عملية الطرد المركزي اللاحقة. بعد انتهاء الصب، يُغلق القالب ويُحكم إغلاقه ليشكل تجويفاً أسطوانياً محكماً.
الخطوة الرابعة: التشكيل بالطرد المركزي
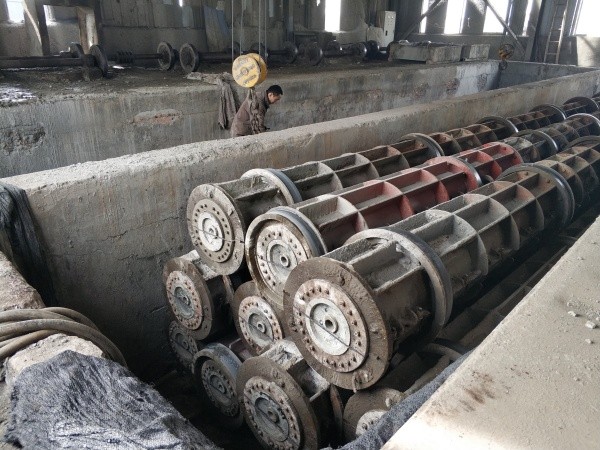
هذه هي المرحلة الأكثر تميزاً في عملية التصنيع بأكملها. يُرفع القالب المملوء بالخرسانة إلى آلة الطرد المركزي، التي تدير القالب بسرعة عالية حول محوره الطولي. تتم عملية الطرد المركزي على مراحل. مخطط السرعة النموذجي هو: أولاً الدوران بسرعة منخفضة تبلغ نحو 100 دورة في الدقيقة لمدة دقيقتين، لتوزيع الخرسانة بشكل مبدئي متساوٍ؛ ثم زيادة السرعة إلى نحو 300 دورة في الدقيقة لمدة 2.5 دقيقة؛ وأخيراً زيادتها إلى 400 دورة في الدقيقة والاستمرار في الدوران لنحو 9 دقائق. وتستخدم بعض العمليات سرعة نهائية أعلى، مثل 600 دورة في الدقيقة لمدة 10 دقائق تقريباً. تحت قوة الطرد المركزي الناتجة عن الدوران عالي السرعة، تُضغط الخرسانة بإحكام نحو الجدار الداخلي للقالب، ويُطرد الماء الزائد، ويبقى مقطع حلقي مجوّف عالي الكثافة. كثافة الخرسانة المشكّلة بالطرد المركزي أعلى بكثير من الخرسانة العادية المدكوكة بالهزاز، ويمكن أن تزيد مقاومتها للضغط بأكثر من 30%. نفاذيتها منخفضة للغاية، مما يوفر حماية ممتازة من التآكل لحديد التسليح الداخلي. في الوقت نفسه، تقلل البنية المجوفة بشكل كبير من الوزن الذاتي لعمود المرافق الخرساني دون التضحية بشكل ملحوظ بمقاومة الانحناء.
الخطوة الخامسة: المعالجة بالبخار
بعد اكتمال التشكيل بالطرد المركزي، يدخل القالب مع الخرسانة إلى مرحلة المعالجة بالبخار. الهدف من المعالجة هو السماح للخرسانة بالوصول بسرعة إلى مقاومة التصميم تحت ظروف محكومة من الحرارة والرطوبة. تنقسم عملية المعالجة إلى أربع مراحل: السكون، ورفع الحرارة، وثبات الحرارة، والتبريد. في مرحلة السكون، تُترك الخرسانة في درجة حرارة الغرفة لمدة 2 إلى 3 ساعات حتى يستقر التصلب الأولي. تُتحكم سرعة رفع الحرارة عادة ضمن 15 درجة مئوية في الساعة لتجنب الشروخ الناتجة عن التغير المفاجئ في درجة الحرارة. في مرحلة ثبات الحرارة، تُتحكم درجة الحرارة عموماً بين 55 و80 درجة مئوية وتُحافظ لمدة 4 إلى 6 ساعات، مما يسمح للخرسانة بإكمال تفاعل الإماهة والوصول إلى المقاومة اللازمة لفك القالب. يجب أيضاً أن تتم مرحلة التبريد ببطء، مع ضمان ألا يتجاوز فرق الحرارة بين حوض المعالجة والوسط الخارجي 15 درجة مئوية قبل فتح القالب. بعد اكتمال المعالجة، يجب أن تصل مقاومة الخرسانة إلى أكثر من 70% من مقاومة التصميم قبل فك القالب. وبعد فك القالب، يجب مواصلة المعالجة الطبيعية حتى يبلغ عمر 28 يوماً وتتحقق مقاومة التصميم الكاملة.
الخطوة السادسة: فك القالب والفحص
بعد فك القالب، يخضع كل عمود مرافق خرساني لفحص صارم للجودة الظاهرية واختبارات للخواص الميكانيكية. يركز الفحص الظاهري على الشروخ السطحية، وتسرب الملاط، وانكشاف التسليح، والتعشيش، وغيرها من العيوب. ومن بين هذه العيوب، يجب ألا تظهر أي عيوب من الفئة A، بما في ذلك الشروخ السطحية وتسرب الملاط وانكشاف التسليح. يجب ألا تقل سماكة الغطاء الخرساني حول التسليح عن 15 ملم، مع انحراف مسموح به قدره زائد أو ناقص 5 ملم. وهذا خط دفاع رئيسي لضمان عدم تآكل حديد التسليح على المدى الطويل. أما اختبار الخواص الميكانيكية، فيتحقق من قدرة تحمل العمود عبر اختبارات الانحناء والالتواء بالحجم الكامل. ويحدد ASTM C1089 بوضوح أن قبول الأعمدة الخرسانية مسبقة الإجهاد المصبوبة بالطرد المركزي يجب أن يستند إلى نتائج اختبارات الانحناء والالتواء بالحجم الكامل.
الخطوة السابعة: الخروج من المصنع
بعد اجتياز جميع الفحوصات، يُوسم العمود الخرساني بالمواصفات وتاريخ الإنتاج ورقم الدفعة، ثم يُكدّس بانتظار الشحن. من دخول المواد الخام إلى خروج المنتج النهائي، تستغرق دورة تصنيع عمود المرافق الخرساني عادة من عدة أيام إلى نحو أسبوع، بينما يمكن أن يتجاوز عمر خدمته بسهولة نصف قرن.
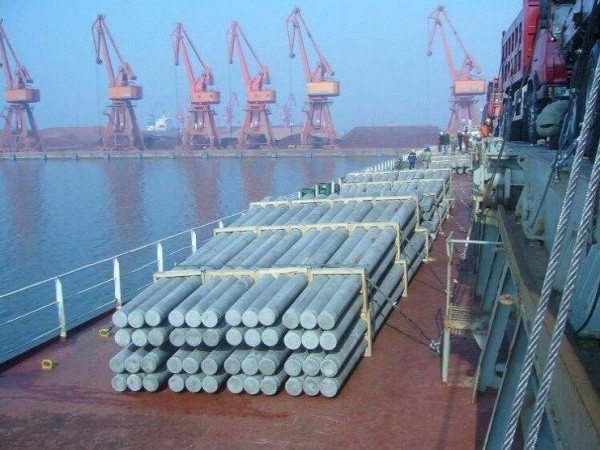
في المرة القادمة التي تمر فيها بذلك العمود الخرساني الرمادي، توقف لحظة وانظر إليه مرة أخرى. إن العمليات السبع التي مر بها، كل واحدة منها كانت تهدف إلى إبقائه واقفاً بثبات في مكانه لعقود قادمة.
