



- الناشر:admin
- نُشِرَ على:2026-08-28
- مشاهدات الصفحة:4456
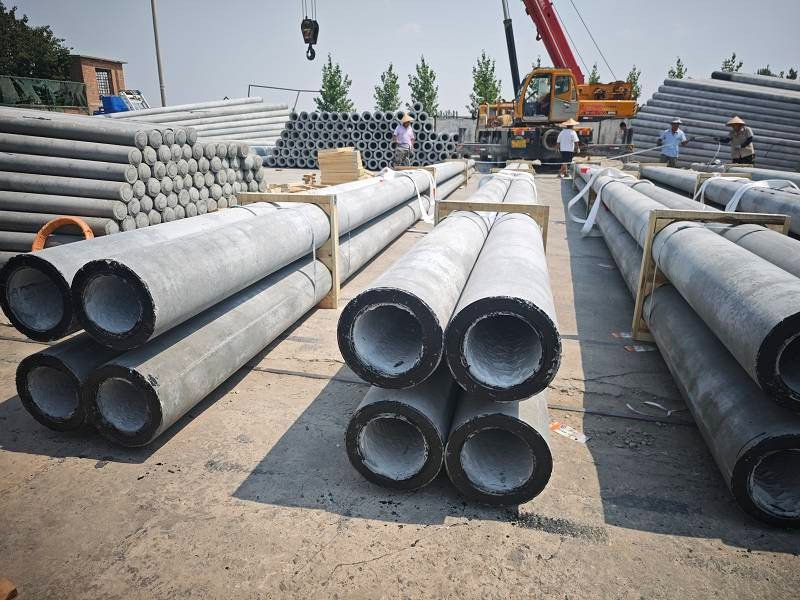
بين الحقول الشاسعة والمدن الصاخبة، يقف شامخاً ذلك الكيان الذي يدعم بصمت شرايين الحضارة الحديثة — ألا وهو العمود الخرساني بطول 10 أمتار. باعتباره أحد عناصر البنية التحتية الشائعة في شبكات نقل الطاقة والاتصالات، يجسّد هذا العمود الخرساني البسيط المظهر في جوهره قوانين هندسة الميكانيكا الدقيقة وعلم المواد المتقن. دعونا اليوم ندخل إلى ورشة المصنع ونتتبع مسار الإنتاج الكامل لعمود خرساني طوله 10 أمتار، بدءاً من المواد الخام وصولاً إلى المنتج النهائي.
الخطوة الأولى: تشكيل هيكل التسليح الفولاذي
لا يمكن بناء أي هيكل خرساني دون هيكل تسليح فولاذي متين. بالنسبة للعمود بطول 10 أمتار، يتكون الهيكل الداخلي من قضبان رئيسية طولية وأطواق حلزونية. لا يُعد عدد ومواصفات القضبان الرئيسية قيماً ثابتة؛ بل يتم تحديدها من خلال حسابات إنشائية تستند إلى فئة الحمل وظروف التشغيل والمعايير الوطنية المعمول بها (مثل GB/T 4623) كما هو مبين في الرسومات التصميمية. تشمل مواد التسليح الرئيسية الشائعة الاستخدام أسلاك الفولاذ المسبق الإجهاد أو القضبان المضلعة المدرجة على الساخن والمطابقة للمعايير الوطنية السارية.
يُقطع الفولاذ بدقة أولاً بواسطة آلة تقويم وقطع، مع التحكم في تفاوتات الطول ضمن الحدود المسموح بها. بعد ذلك، تُربط القضبان الرئيسية والأطواق الحلزونية بالربط أو اللحام النقطي المقاوم. ويتم تثبيت ألواح نهاية (ألواح تثبيت) عند طرفي الهيكل لتوفير نقاط ارتكاز لعملية شد الإجهاد اللاحقة. طوال عملية تصنيع الهيكل، يجب التحكم الصارم في الأبعاد الهندسية لضمان تباعد منتظم بين القضبان الرئيسية ومسافات موحدة بين الأطواق.
الخطوة الثانية: تحضير القالب وخلط الخرسانة
يُرفع هيكل التسليح المكتمل إلى محطة الطرد المركزي ويوضع داخل قالب مكون من نصفين دقيقين من الفولاذ. قبل إغلاق القالب، يُدهن السطح الداخلي بطبقة متجانسة من عامل الفصل لضمان سهولة فك القالب والحصول على سطح عمود نقي.
في الوقت نفسه، تُحضّر الخرسانة في محطة الخلط وفقاً لخلطة تم التحقق منها تجريبياً. يُحدد درجة قوة الخرسانة وفقاً لمتطلبات التصميم (غالباً C50 أو أعلى). ويُستخدم الإسمنت البورتلاندي أو الإسمنت البورتلاندي العادي، مع حجر مكسر ذي تدرج مستمر كركام خشن ورمل متوسط جيد التدرج كركام ناعم. تُضاف كميات مناسبة من الإضافات مثل عوامل تقليل الماء إلى ماء الخلط حسب الحاجة لتحسين قابلية التشغيل. يجب أن تجتاز جميع المواد الخام فحص الاستلام قبل الاستخدام. ويجب أن يضمن وقت الخلط اتساقاً متجانساً، وأن يتم التحكم في هبوط الخرسانة عند التفريغ ضمن النطاق المحدد في العملية.
الخطوة الثالثة: التشكيل بالطرد المركزي – العملية الجوهرية
هذه المرحلة هي الأكثر تطلباً من الناحية التقنية في صناعة الأعمدة الخرسانية. يُرفع القالب الذي يحتوي على هيكل التسليح إلى جهاز الطرد المركزي، ويُثبت بعد الإحكام، ثم يُدار على مراحل وفقاً لجدول طرد مركزي محدد مسبقاً.
تشتمل عملية الطرد المركزي عموماً على ثلاث مراحل: السرعة المنخفضة، والسرعة المتوسطة، والسرعة العالية. خلال مرحلة السرعة العالية، يدور القالب بالسرعة المصممة، وتنتشر خليط الخرسانة وتندمج بشكل متساوٍ على طول الجدار الداخلي تحت تأثير القوة الطاردة المركزية، مشكّلة مقطعاً عرضياً حلقيّاً مجوّفاً. تنتج هذه العملية طبقة خرسانية كثيفة ومتجانسة مع طرد الماء الزائد من الخلط، مما يعزز بشكل فعال كثافة الخرسانة وقوتها. بالنسبة للأعمدة المخروطية (قطر الطرف أصغر، وقطر القاعدة أكبر)، تضمن عملية الطرد المركزي تغيراً تدريجياً في سمك الجدار على طول العمود، بما يتناسب مع متطلبات الأحمال الإنشائية. بعد التشكيل بالطرد المركزي، يكتسب العمود شكله الأولي.
الخطوة الرابعة: المعالجة بالبخار
يجب نقل العمود بعد التشكيل بالطرد المركزي فوراً إلى حوض المعالجة بالبخار للمعالجة الرطبة الحرارية لتسريع تفاعل إماهة الإسمنت، مما يمكن الخرسانة من الوصول إلى قوة فك القالب في فترة زمنية قصيرة نسبياً.
تُجرى المعالجة بالبخار بدقة وفقاً لنظام ارتفاع درجة حرارة محدد مسبقاً، وينقسم عموماً إلى أربع مراحل: ما قبل المعالجة (الراحة الساكنة)، والتسخين، والحفاظ على درجة حرارة ثابتة، والتبريد. يجب الحفاظ على درجة الحرارة خلال مرحلة الثبات ضمن نطاق مناسب وفقاً للمتطلبات التقنية للمنتج، مع وقت ثبات كاف. طوال عملية المعالجة، تُراقب تغيرات درجة الحرارة باستمرار لضمان أن معدل تغير درجة الحرارة في كل مرحلة يتوافق مع مواصفات العملية. بعد انتهاء المعالجة، يُبرد العمود في الحوض حتى يصبح فرق درجة الحرارة مع البيئة المحيطة مستوفياً للمتطلبات قبل إخراجه.
الخطوة الخامسة: تحرير الإجهاد المسبق وفك القالب
بالنسبة للأعمدة المسبقة الإجهاد، يُجرى تحرير الإجهاد المسبق بعد إخراجها من حوض المعالجة. بعد التأكد من أن قوة عينات الخرسانة تلبي متطلبات قوة التحرير التصميمية، يُحرر الشد في أوتار الإجهاد المسبق باستخدام طرق التحرير الكلي أو المتماثل. يُنقل الإجهاد المسبق إلى الخرسانة عبر الألواح النهائية، مما يمنح العمود إجهاداً ضاغطاً مسبقاً يحسّن بشكل ملحوظ مقاومته للتشقق وقدرته التحملية.
بعد التحرير، يُفتح نصفي القالب ويُرفع العمود للخارج. عند هذه المرحلة، يكون العمود قد اتخذ شكله النهائي، بسطح أملس ونقي خالٍ من العيوب الواضحة مثل الخلايا السطحية أو النقرات. ثم يدخل مرحلة المعالجة الطبيعية أو المعالجة المائية للسماح لقوة الخرسانة بمواصلة النمو إلى قيمة المعيار التصميمي.
الخطوة السادسة: فحص الجودة والوسم
يجب أن يجتاز كل عمود تام الصنع إجراءات فحص الجودة المحددة قبل الموافقة على شحنه. تشمل بنود الفحص:
فحص جودة المظهر وانحرافات الأبعاد: قياس طول العمود، وقطر الطرف، وقطر القاعدة، وسمك الجدار، ودرجة الانحناء لتأكيد المطابقة للمعايير ذات الصلة (مثل GB/T 4623).
اختبار الأداء الميكانيكي: تُختار الأعمدة على دفعات لاختبارات مقاومة التشقق والقدرة التحملية، باستخدام طريقة اختبار أفقية مع تطبيق حمل تدريجي لقياس المؤشرات الرئيسية مثل عزم التشقق وعزم الحمل الأقصى، وتأكيد المطابقة لمتطلبات فئة التصميم.
تقييم قوة الخرسانة: بناءً على قوة العينات المعالجة تحت الظروف نفسها.
بعد اجتياز الفحص، يُرش أو يُثبت على سطح العمود علامات تعريفية وفقاً للمواصفات، تشمل اسم الشركة المصنعة، وطراز المنتج، وتاريخ الإنتاج، ورموز المعايير المطبقة لتتبع المصدر.
من معالجة الفولاذ وخلط الخرسانة وصولاً إلى التشكيل بالطرد المركزي والمعالجة والفحص، يجسّد ميلاد عمود خرساني طوله 10 أمتار ثمار التعاون بين علوم المواد والتقنيات الميكانيكية وإدارة الجودة. كل عمود يتم تسليمه يقابل تطبيقات هندسية محددة — إنشاء شبكات التوزيع الريفية، وإنارة الشوارع الحضرية، ودعم خطوط الاتصالات، وغيرها. نعتمد باستمرار على عمليات موحدة وجودة موثوقة لتوفير منتجات مؤهلة لتطوير البنية التحتية للطاقة والاتصالات.
